Испытания на герметичность | Ликлаб
Лаборатория контроля герметичности
+7-812-715-00-17
Каталог
  • Поиск оборудования по модели
  • Компоненты и запасные части
  • Вакуумная арматура
    Вакуумная арматура
  • Вакуумные насосы
    Вакуумные насосы
  • Течеискатели
    Течеискатели
  • Гелиевые течи
    Гелиевые течи
  • Микроскопы сканирующие электронные
    Микроскопы сканирующие электронные
  • Газовые расходомеры и регуляторы расхода
    Газовые расходомеры и регуляторы расхода
  • Вакуумметры
    Вакуумметры
  • Аксессуары для течеискателей
    Аксессуары для течеискателей
  • Иллюстрированный каталог PDF
Услуги
  • Испытания на герметичность
  • Программирование, разработка оборудования и документации
  • Ультразвуковой контроль
  • Измерение давления и создание вакуума
  • Сервисное обслуживание вакуумного оборудования
  • Аудит вакуумных и технологических установок
  • Все методы и направления
Обучение
  • Курс повышения квалификации по вакуумному оборудованию
База знаний
  • Техническая библиотека
  • Руководства по эксплуатации
  • Новости и технические материалы
  • Статьи и справочная информация
  • Вопросы и ответы
  • Полная карта сайта
Компания
  • Ликлаб в фотографиях
  • Партнеры
  • Вакансии
  • Реквизиты
Контакты
    Испытания на герметичность | Ликлаб
    Каталог
    • Поиск оборудования по модели
    • Компоненты и запасные части
    • Вакуумная арматура
      Вакуумная арматура
    • Вакуумные насосы
      Вакуумные насосы
    • Течеискатели
      Течеискатели
    • Гелиевые течи
      Гелиевые течи
    • Микроскопы сканирующие электронные
      Микроскопы сканирующие электронные
    • Газовые расходомеры и регуляторы расхода
      Газовые расходомеры и регуляторы расхода
    • Вакуумметры
      Вакуумметры
    • Аксессуары для течеискателей
      Аксессуары для течеискателей
    • Иллюстрированный каталог PDF
    Услуги
    • Испытания на герметичность
    • Программирование, разработка оборудования и документации
    • Ультразвуковой контроль
    • Измерение давления и создание вакуума
    • Сервисное обслуживание вакуумного оборудования
    • Аудит вакуумных и технологических установок
    • Все методы и направления
    Обучение
    • Курс повышения квалификации по вакуумному оборудованию
    База знаний
    • Техническая библиотека
    • Руководства по эксплуатации
    • Новости и технические материалы
    • Статьи и справочная информация
    • Вопросы и ответы
    • Полная карта сайта
    Компания
    • Ликлаб в фотографиях
    • Партнеры
    • Вакансии
    • Реквизиты
    Контакты
      Испытания на герметичность | Ликлаб
      • Каталог
        • Назад
        • Каталог
        • Поиск оборудования по модели
        • Компоненты и запасные части
        • Вакуумная арматура
        • Вакуумные насосы
        • Течеискатели
        • Гелиевые течи
        • Микроскопы сканирующие электронные
        • Газовые расходомеры и регуляторы расхода
        • Вакуумметры
        • Аксессуары для течеискателей
        • Иллюстрированный каталог PDF
      • Услуги
        • Назад
        • Услуги
        • Испытания на герметичность
        • Программирование, разработка оборудования и документации
        • Ультразвуковой контроль
        • Измерение давления и создание вакуума
        • Сервисное обслуживание вакуумного оборудования
        • Аудит вакуумных и технологических установок
        • Все методы и направления
      • Обучение
        • Назад
        • Обучение
        • Курс повышения квалификации по вакуумному оборудованию
      • База знаний
        • Назад
        • База знаний
        • Техническая библиотека
        • Руководства по эксплуатации
        • Новости и технические материалы
        • Статьи и справочная информация
        • Вопросы и ответы
        • Полная карта сайта
      • Компания
        • Назад
        • Компания
        • Ликлаб в фотографиях
        • Партнеры
        • Вакансии
        • Реквизиты
      • Контакты
      • +7-812-715-00-17
      • Главная
      • Курсы
      • Справочная информация по вакуумной технике
      • Контроль герметичности деталей

      Контроль герметичности деталей

      Фото: Контроль герметичности деталей

      Испытания на герметичность — это не один прибор и не одна «процедура». Это система, в которой физика утечки соединяется с метрологией, пневмосхемой, технологией оснастки и организацией цикла. Понимание базовых стадий теста, ограничений абсолютного падения давления, преимуществ и рисков расходных и массовых методов, а также особенностей дифференциальных схем позволяет проектировать контроль так, чтобы он был одновременно быстрым, экономичным и достоверным. В конечном итоге промышленная герметичность определяется не громкими заявлениями о «нулевой утечке», а корректно выбранным методом и стабильным, воспроизводимым измерительным циклом, который можно повторить завтра, через месяц и через год на той же производственной линии.

      Испытания на герметичность: от физики утечек до производственного цикла контроля

      В инженерной практике герметичность никогда не является абстрактным понятием. Это измеряемая характеристика, определяющая безопасность, ресурс и экономику эксплуатации оборудования. Важно принять базовый факт: абсолютно герметичных изделий не существует, и потому задача контроля заключается не в доказательстве «нулевой утечки», а в подтверждении допустимого уровня потерь, соответствующего назначению изделия и рискам его эксплуатации. Именно этим определяется логика испытаний: сначала формулируется допустимая скорость утечки, затем подбирается метод контроля и организуется измерительный цикл, обеспечивающий воспроизводимость результата.

      Критические зоны утечек в большинстве закрытых систем повторяются от отрасли к отрасли: соединения, уплотнения, сварные и паяные швы, дефекты материала, технологические поры, зоны термического влияния. В зависимости от требований производства контроль отвечает на три ключевых вопроса: есть ли утечка, какова её величина и где расположен дефект. Универсального метода, одинаково эффективного во всех задачах, не существует; каждый способ применим в определённом диапазоне чувствительности и при определённых конструктивных ограничениях.

      Скорость утечки как критерий годности

      В техническом смысле утечка описывается потоком вещества через дефект при заданной разности давлений. Для газов промышленная практика оперирует приведёнными единицами, позволяющими сравнивать результаты разных испытаний и разных изделий. Как следствие, «утечка» — это не геометрический размер отверстия и не субъективный признак «свистит/не свистит», а количественная величина, которая может быть положена в основу критериев браковки. Такой подход принципиален для серийного производства, где требуется не разовое обнаружение дефекта, а стабильная метрологически корректная процедура контроля партии.

      Отдельное внимание необходимо уделять тому, что измеряемая величина всегда зависит от условий испытания: давления, температуры, времени стабилизации, объёма испытательного контура, качества подводящих соединений и стабильности источника давления. На практике именно воспроизводимость условий чаще определяет достоверность результата, чем номинальная чувствительность прибора.

      Почему «аквариумный» метод не исчез, но перестал быть достаточным

      Пузырьковый метод исторически стал первым массовым инструментом течеискания: изделие погружают в жидкость и наблюдают пузырьки. Он нагляден, прост и дешёв, но плохо пригоден для количественной оценки малых утечек и практически не даёт метрологически корректного значения скорости утечки. Кроме того, при малых дефектах пузырьки образуются редко, а время наблюдения становится непропорционально большим. Именно поэтому промышленность ушла к методам, позволяющим автоматизировать цикл, резко сократить время теста и получить измеряемый параметр утечки.

      Эволюция контроля герметичности в производстве связана с переходом от «наблюдения признака» к «измерению величины». Воздушные методы испытаний с датчиками давления и расхода стали переломным моментом: их можно программировать, встраивать в линии, получать быстрый результат и резко снижать долю брака, связанную с субъективностью оператора.

      Общий цикл автоматизированного испытания: заполнение, стабилизация, измерение

      В автоматизированных установках контроля герметичности (пневмоиспытания на утечки) цикл теста почти всегда строится вокруг трёх базовых стадий. Первая стадия — заполнение: изделие или испытательный объём нагнетается воздухом (или инертным газом) до заданного давления. Заполнение может выполняться как при положительном давлении, так и при разрежении; давление может прикладываться изнутри изделия или снаружи — в зависимости от конструкции и требований испытания. Вторая стадия — стабилизация: давление и температура в контуре выравниваются, устраняются переходные процессы деформации изделия и термодинамические эффекты после сжатия газа. Третья стадия — измерение: фиксируется либо спад давления во времени, либо расход газа, компенсирующий утечку.

      Наличие стадии стабилизации — принципиальное требование для точных измерений. Давление в замкнутом объёме зависит от температуры, а температура меняется при сжатии газа во время наполнения. Если измерение начать слишком рано, то в показания «утечки» будет неизбежно подмешан тепловой дрейф, релаксация материала изделия и деформация уплотнений. На практике корректная стабилизация часто позволяет получить лучший итоговый результат, чем попытка «увеличить чувствительность датчика».

      Метод абсолютного падения давления: простота, экономичность, ограничения

      Наиболее распространённая схема — испытание по абсолютному падению давления. В простейшем исполнении используется один датчик давления, который измеряет тестовое давление и его уменьшение за заданный интервал времени. При известном объёме изделия утечка пересчитывается в эквивалентный поток. Этот метод является самым очевидным и экономичным, однако точность ограничена разрешением датчика и электрическими/механическими шумами измерительного тракта. Датчик должен иметь диапазон измерения не меньше тестового давления, что накладывает ограничение: чем выше диапазон, тем труднее получить высокое разрешение по малым изменениям давления на фоне высокого абсолютного значения.

      Практический смысл ограничения прост. Метод работает надёжно, когда ожидаемое падение давления за время измерения существенно превышает собственную погрешность датчика. Если же падение давления соизмеримо с точностью сенсора, то требуется либо увеличивать время измерения, либо снижать испытательный объём, либо переходить к другой схеме. В производственной постановке это всегда компромисс между требуемой чувствительностью и временем цикла.

      Метод измерения расхода: быстрый тест и непрерывная индикация

      Другой подход — прямое измерение расхода газа, уходящего через утечку. После заполнения и стабилизации система измеряет расход, необходимый для поддержания давления или балансировки потерь. В отличие от метода падения давления, расходный подход даёт непрерывный сигнал утечки и может иметь очень короткую стадию измерения, поскольку расход стабилизируется быстро — вплоть до долей секунды при правильно спроектированной пневмосхеме.

      Классическая реализация расходного метода часто использует измерение перепада давления на ламинарном элементе, который частично линеаризует зависимость «перепад–расход». Дополнительно в промышленности широко применяются массовые расходомеры, в том числе теплового (hot-wire) типа, благодаря их стабильности во времени, доступности и меньшей чувствительности к тепловым колебаниям по сравнению с чисто объёмными схемами.

      Однако расходный метод предъявляет повышенные требования к чистоте и сухости воздуха, поскольку массовые расходомеры зависят от теплофизических свойств газа. Влага и загрязнения изменяют эффективную теплоёмкость и приводят к дрейфу показаний. Дополнительной проблемой является чувствительность ламинарного элемента к загрязнению: фактически это «капилляр» в пневмосхеме, и любая частица или деформация изменяет его характеристику. Поэтому расходные системы требуют регулярной проверки по эталонным калибровочным соплам и дисциплины обслуживания измерительного тракта.

      Массовый расход как критерий годности: пороговые окна и быстрый вердикт

      В массовом расходном тесте изделие подключается к тестовому порту, нагнетается до заданного давления, давление сравнивается с допуском, затем на стадии измерения фиксируется массовый расход. Система сопоставляет показание с верхним и нижним порогами, формируя решение «годен/не годен». Важное инженерное достоинство схемы заключается в том, что решение может приниматься быстро, а результат хорошо масштабируется в автоматизированной линии.

      Но и здесь критически важны стабильность давления питания и качественная стабилизация. В реальных цеховых условиях давление заводской сети может колебаться циклически и случайно, что непосредственно влияет на повторяемость измерений. Для повышения стабильности применяются накопительные ресиверы и каскады прецизионных регуляторов, которые «сглаживают» турбулентность и создают практически постоянное опорное давление на период цикла теста.

      Дифференциальные схемы: чувствительность при разных давлениях и их цена

      Дифференциальные схемы исторически возникли как инженерный ответ на недостаточную точность датчиков и электроники прошлых поколений. Идея состоит в том, что измеряется не абсолютное падение давления в тестовом изделии, а разность между тестовым объёмом и эталонным объёмом или эталонным изделием. При заполнении и стабилизации давления выравниваются по обе стороны дифференциального датчика, затем объёмы развязываются, и дифференциальный сигнал фиксирует малое расхождение, связанное с утечкой. Такой принцип позволяет усилить «малую разницу» и получить высокую чувствительность при разных уровнях заполнения.

      Но за чувствительность приходится платить пневматической сложностью, более длительным временем цикла, повышенной стоимостью измерительных каналов и проблемами повторяемости. Существенный практический риск связан с самим эталоном: если эталонный образец имеет утечку или деградирует механически при многократных циклах, он начинает «маскировать» реальные дефекты контролируемых изделий. Это требует регулярной проверки «хорошим» образцом, корректировки нуля и отдельной дисциплины обслуживания эталонной ветви.

      Практика Leaklab: как инженерная дисциплина превращает метод в результат

      Описанные методы дают лишь основу. Реальная достоверность контроля определяется тем, как организован процесс: как выполнено подключение изделия, какие паразитные утечки присутствуют в оснастке, насколько стабильно давление питания, как реализована стабилизация, как учитывается температурный дрейф и деформация изделия под давлением. На практике большая доля «ошибок измерения» оказывается не ошибками прибора, а следствием неправильной постановки испытания.

      В лабораторной и производственной практике Leaklab ключевой принцип формулируется просто: метод выбирается по требуемой скорости утечки и ограничениям изделия, а оснастка и цикл теста проектируются так, чтобы исключить ложные влияния. Если изделие имеет переменный объём или высокую податливость (мягкие упаковки, гибкие ёмкости), предпочтение получают расходные и массовые методы. Если объём стабильный и требуется простая экономичная постановка, применяется абсолютное падение давления. Если диапазон испытательных давлений широк, а утечки малы, рассматриваются дифференциальные схемы, но только при обеспечении контроля эталонной ветви и калибровочной дисциплины.

      Отдельная задача — обеспечение качества воздуха: фильтрация, осушка, стабилизация давления. Для массовых расходомеров это не «желательная опция», а обязательное условие воспроизводимости. В условиях производственных линий Leaklab рекомендует рассматривать питание установки как часть измерительной системы, а не как внешний ресурс: без ресивера и каскада регуляторов добиться стабильности на уровне, необходимом для малых утечек, практически невозможно.

      Испытания на герметичность — это не один прибор и не одна «процедура». Это система, в которой физика утечки соединяется с метрологией, пневмосхемой, технологией оснастки и организацией цикла. Понимание базовых стадий теста, ограничений абсолютного падения давления, преимуществ и рисков расходных и массовых методов, а также особенностей дифференциальных схем позволяет проектировать контроль так, чтобы он был одновременно быстрым, экономичным и достоверным. В конечном итоге промышленная герметичность определяется не громкими заявлениями о «нулевой утечке», а корректно выбранным методом и стабильным, воспроизводимым измерительным циклом, который можно повторить завтра, через месяц и через год на той же производственной линии.


      Новости
      Неразрушающий контроль — Контроль герметичности — Критерии выбора метода и техники (EN 1779:1999+A1:2003)
      Неразрушающий контроль — Контроль герметичности — Критерии выбора метода и техники (EN 1779:1999+A1:2003)
      Контроль герметичности и течеискание: инженерное руководство
      Контроль герметичности и течеискание: инженерное руководство
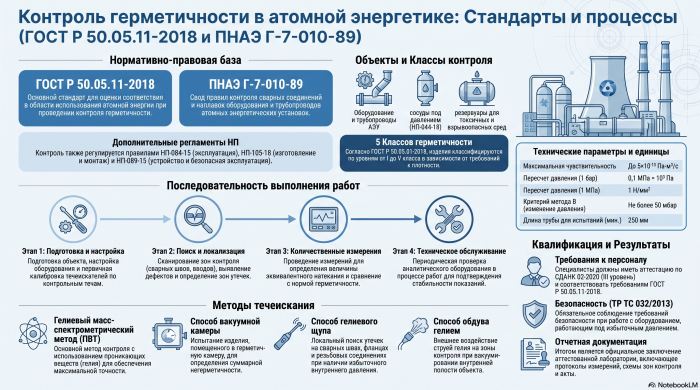
      Контроль герметичности в атомной энергетике: ГОСТ Р 50.05.11-2018 и ПНАЭ Г-7-010-89
      Контроль герметичности в атомной энергетике: ГОСТ Р 50.05.11-2018 и ПНАЭ Г-7-010-89

      Услуги
      Фото: Контроль герметичности по ОСТ 26.260.14-2001
      Контроль герметичности по ОСТ 26.260.14-2001
      Изложены цели и область применения ОСТ 26.260.14-2001 для контроля герметичности сварных и разъёмных соединений сосудов и аппаратов, включая узлы трубных решёток. Дано определение негерметичности как потока газа при ΔP = 0,1 МПа и описана классификация по классам герметичности с диапазонами натекания от порядка 10⁻¹¹ до 10⁻³ м³·Па/с, на основании которой выбирают метод контроля. Кратко охарактеризованы основные методы: гелиевая вакуумная камера для количественной оценки, локализационные способы обдува и «щупа» гелием, метод местной вакуумной камеры, пузырьковый контроль, люминесцентно-гидравлический и гидравлический контроль с индикаторным покрытием, а также применение проникающих люминесцентных жидкостей. Описаны требования к подготовке объекта: очистка, обезжиривание, осушка по регламентированным режимам, вакуумирование при необходимости, ограничения на проведение газовых испытаний до гидравлических. Приведены условия выполнения работ и требования к персоналу и среде (вентиляция, отсутствие сквозняков, температурно-влажностный режим). Сформулирован порядок проведения испытаний для ключевых методов с ориентацией на достижение заданной чувствительности и воспроизводимости. Указан порядок документирования результатов: запись в паспорт изделия, журнал, оформление протокола/заключения с указанием применённых методик и итоговой оценки соответствия. Даны практические рекомендации по сочетанию количественного гелиевого контроля со способами локализации дефектов и по закладке последовательности испытаний в технологическую документацию.
      Фото: Контроль герметичности способом щупа
      Контроль герметичности способом щупа
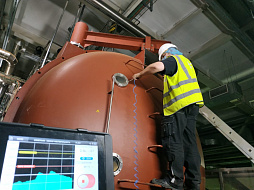
      Лаборатория Ликлаб выполняет контроль герметичности способом гелиевого щупа для объектов с избыточным внутренним давлением гелия или гелиево-воздушной смеси. Метод обеспечивает оперативное выявление и точную локализацию утечек на сварных швах, фланцах, резьбовых соединениях и гермовводах без разборки изделия. Работы проводятся с применением эталонно откалиброванных течеискателей (масс-спектрометрического для подтверждающих измерений и термокондуктометрического для скрининга) и контрольной гелиевой течи с прослеживаемостью к государственным эталонам.

      Процедуры и критерии приемки формируются в соответствии с ГОСТ Р 50.05.01 и ГОСТ 8.586, с учётом применимых терминов и методик ISO/DIN/ASTM. По результатам испытаний заказчик получает протокол измерений и заключение аттестованной лаборатории с указанием средств измерений, условий испытаний, зон контроля и количественных значений гелиевого эквивалентного натекания, пригодных для включения в производственную и конструкторскую документацию.
      Фото: Контроль герметичности Росатом ГОСТ Р 50.05.11-2018
      Контроль герметичности Росатом ГОСТ Р 50.05.11-2018
      Контроль герметичности по нормативам РОСАТОМ
      Аттестованная лаборатория ЛИКЛАБ — течеискание в атомной энергетике и промышленности
      Лаборатория неразрушающего контроля «ЛИКЛАБ» проводит испытания на герметичность изделий, трубопроводов и оборудования с применением гелиевого масс-спектрометрического метода (ПВТ). Работы выполняются с использованием поверенных течеискателей, внесённых в Госреестр средств измерений, с чувствительностью до 5×10⁻¹³ Па·м³/с.

      Контроль осуществляется в строгом соответствии с ГОСТ Р 56524-2015, ГОСТ Р ИСО 20485-2013, ГОСТ 25151-82, ПНАЭ Г-7-019-89 и другими нормативами, включая ТР ТС 032/2013. Персонал лаборатории прошёл аттестацию по СДАНК 02-2020 (III уровень) и соответствует требованиям ГОСТ Р 50.05.11-2018, применяемого в области использования атомной энергии.

      Мы выполняем контроль герметичности оборудования:

      атомных энергетических установок (НП-084-15, НП-089-15, НП-105-18 и др.),

      сосудов под давлением (НП-044-18),

      трубопроводов пара и горячей воды (НП-045-18),

      криогенных и изотермических систем,

      резервуаров и баллонов для токсичных и взрывоопасных сред.

      Методики лаборатории охватывают как вакуумный, так и щуповой режим течеискания. Работы проводятся на всех этапах — от производства и монтажа до реконструкции и технического перевооружения. Все измерения оформляются в виде официального заключения с полным комплектом протоколов, схем и актов.

      Фото: Контроль герметичности течеискателем
      Контроль герметичности течеискателем

      Лаборатория неразрушающего контроля специализируется на организации процесса контроля герметичности изделий с использованием проникающих веществ, таких как гелий. Лаборатория проводит контроль различных объектов на всех стадиях их жизненного цикла, включая изготовление, строительство, монтаж, ремонт, реконструкцию, эксплуатацию и техническую диагностику.

      Специалисты лаборатории выполняют следующие операции в рамках проведения течеискания:

      • Подготовка объекта к испытаниям и настройка оборудования для проведения неразрушающего контроля;
      • Поиск утечек и определение зон, где могут присутствовать дефекты;
      • Настройка и периодическое обслуживание течеискателей и аналитического оборудования;
      • Разработка методик и технологий контроля, а также документирование результатов в соответствии с требованиями нормативной документации.

      Курсы
      Выбор метода контроля герметичности и класса герметичности по ГОСТ Р 50.05.01-2018
      Выбор метода контроля герметичности и класса герметичности по ГОСТ Р 50.05.01-2018
      Лабораторная практика контроля герметичности. Опыт лаборатории «Ликлаб»
      Лабораторная практика контроля герметичности. Опыт лаборатории «Ликлаб»
      Пять классов герметичности изделий
      Пять классов герметичности изделий
      Порог браковки и норма герметичности для течеискания
      Порог браковки и норма герметичности для течеискания

      Поделиться
      Назад к списку
      • Курс повышения квалификации по вакуумному оборудованию
      • Руководства по эксплуатации
      • Справочная информация по вакуумной технике
        • Вакуумные фитинги и соединения Ликлаб
        • Стандарты KF-соединений в вакуумной технике
        • Политика использования cookie-файлов
        • Политика в отношении обработки персональных данных
        • Выбор метода контроля герметичности и класса герметичности по ГОСТ Р 50.05.01-2018
        • Насосы высокого вакуума
        • Испытания на герметичность по падению давления
        • Контроль герметичности деталей
        • Испытания на герметичность: физика утечек, методы контроля и промышленная практика
        • Система испытаний на герметичность в соответствии с ГОСТ 28-210-89 (МЭК 68-2-17). От пузырьковых методов до масс-спектрометрии
        • Лабораторная практика контроля герметичности. Опыт лаборатории «Ликлаб»
        • Многоуровневая система испытаний на герметичность сосудов и аппаратов, работающих под давлением
        • Подбор вакуумного оборудования для химических процессов
        • EN 473:2008 — Квалификация и сертификация персонала НК
        • Как калибровать течеискатель AGILENT HLD MR15
        • Пять классов герметичности изделий
        • Пороговое значение допустимой течи
        • Услуга испытания на герметичность
        • Порог браковки и норма герметичности для течеискания
        • Абсолютно герметичных систем в природе не существует
        • Связь между размером дефекта и потоком течи
        • Единицы измерения давления в вакууме
        • Единицы измерения потока течей
      • Книги

      Технический каталог и быстрый подбор

      Единый каталог оборудования и услугКомпоненты и запасные частиПоиск по всему сайту
      Поиск оборудованияКомпоненты и запасные частиСкачать каталогПолная карта сайтаЛиклаб в фотографиях
      Компания
      Ликлаб в фотографиях
      Партнеры
      Вакансии
      Реквизиты
      Каталог
      Вакуумная арматура
      Вакуумные насосы
      Течеискатели
      Гелиевые течи
      Микроскопы сканирующие электронные
      Газовые расходомеры и регуляторы расхода
      Вакуумметры
      Аксессуары для течеискателей
      Услуги
      Испытания на герметичность
      Программирование, разработка оборудования и документации
      Ультразвуковой контроль
      Измерение давления и создание вакуума
      Сервисное обслуживание вакуумного оборудования
      Аудит вакуумных и технологических установок
      Наши контакты
      mail@leaklab.ru
      +7-812-715-00-17
      © 2026 Аттестованная лаборатория контроля герметичности Ликлаб – mail@leaklab.ru
      Политика использования cookie-файлов
      Политика в отношении обработки персональных данных
      Мы используем файлы cookie, сервисы аналитики Яндекс.Метрика и Google Analytics, чтобы сайт работал корректно, а мы могли улучшать его удобство и содержание. Нажимая «Принять», вы соглашаетесь на обработку этих данных в соответствии с политикой обработки персональных данных.