Испытания на герметичность | Ликлаб
Лаборатория контроля герметичности
+7-812-715-00-17
Каталог
  • В наличии
  • Поиск оборудования по модели
  • Компоненты и запасные части
  • Вакуумная арматура
    Вакуумная арматура
  • Вакуумные камеры
    Вакуумные камеры
  • Вакуумные насосы
    Вакуумные насосы
  • Книги
    Книги
  • Течеискатели
    Течеискатели
  • Гелиевые течи
    Гелиевые течи
  • Микроскопы сканирующие электронные
    Микроскопы сканирующие электронные
  • Газовые расходомеры и регуляторы расхода
    Газовые расходомеры и регуляторы расхода
  • Вакуумметры
    Вакуумметры
  • Аксессуары для течеискателей
    Аксессуары для течеискателей
  • Иллюстрированный каталог PDF
Установки
Услуги
  • Испытания на герметичность
  • Программирование, разработка оборудования и документации
  • Ультразвуковой контроль
  • Измерение давления и создание вакуума
  • Сервисное обслуживание вакуумного оборудования
  • Аудит вакуумных и технологических установок
  • Все методы и направления
Обучение
  • Курс повышения квалификации по вакуумному оборудованию
  • Руководства по эксплуатации
  • Справочная информация по вакуумной технике
  • Книги
База знаний
  • Техническая библиотека
  • Видеотека: оборудование и методы
  • Руководства по эксплуатации
  • Новости и технические материалы
  • Статьи и справочная информация
  • Вопросы и ответы
  • Полная карта сайта
Компания
  • Аккредитация
  • Ликлаб в фотографиях
  • Партнеры
  • Вакансии
  • Реквизиты
Контакты
    Испытания на герметичность | Ликлаб
    Каталог
    • В наличии
    • Поиск оборудования по модели
    • Компоненты и запасные части
    • Вакуумная арматура
      Вакуумная арматура
    • Вакуумные камеры
      Вакуумные камеры
    • Вакуумные насосы
      Вакуумные насосы
    • Книги
      Книги
    • Течеискатели
      Течеискатели
    • Гелиевые течи
      Гелиевые течи
    • Микроскопы сканирующие электронные
      Микроскопы сканирующие электронные
    • Газовые расходомеры и регуляторы расхода
      Газовые расходомеры и регуляторы расхода
    • Вакуумметры
      Вакуумметры
    • Аксессуары для течеискателей
      Аксессуары для течеискателей
    • Иллюстрированный каталог PDF
    Установки
    Услуги
    • Испытания на герметичность
    • Программирование, разработка оборудования и документации
    • Ультразвуковой контроль
    • Измерение давления и создание вакуума
    • Сервисное обслуживание вакуумного оборудования
    • Аудит вакуумных и технологических установок
    • Все методы и направления
    Обучение
    • Курс повышения квалификации по вакуумному оборудованию
    • Руководства по эксплуатации
    • Справочная информация по вакуумной технике
    • Книги
    База знаний
    • Техническая библиотека
    • Видеотека: оборудование и методы
    • Руководства по эксплуатации
    • Новости и технические материалы
    • Статьи и справочная информация
    • Вопросы и ответы
    • Полная карта сайта
    Компания
    • Аккредитация
    • Ликлаб в фотографиях
    • Партнеры
    • Вакансии
    • Реквизиты
    Контакты
      Испытания на герметичность | Ликлаб
      • Каталог
        • Назад
        • Каталог
        • В наличии
        • Поиск оборудования по модели
        • Компоненты и запасные части
        • Вакуумная арматура
        • Вакуумные камеры
        • Вакуумные насосы
        • Книги
        • Течеискатели
        • Гелиевые течи
        • Микроскопы сканирующие электронные
        • Газовые расходомеры и регуляторы расхода
        • Вакуумметры
        • Аксессуары для течеискателей
        • Иллюстрированный каталог PDF
      • Установки
      • Услуги
        • Назад
        • Услуги
        • Испытания на герметичность
        • Программирование, разработка оборудования и документации
        • Ультразвуковой контроль
        • Измерение давления и создание вакуума
        • Сервисное обслуживание вакуумного оборудования
        • Аудит вакуумных и технологических установок
        • Все методы и направления
      • Обучение
        • Назад
        • Обучение
        • Курс повышения квалификации по вакуумному оборудованию
        • Руководства по эксплуатации
        • Справочная информация по вакуумной технике
        • Книги
      • База знаний
        • Назад
        • База знаний
        • Техническая библиотека
        • Видеотека: оборудование и методы
        • Руководства по эксплуатации
        • Новости и технические материалы
        • Статьи и справочная информация
        • Вопросы и ответы
        • Полная карта сайта
      • Компания
        • Назад
        • Компания
        • Аккредитация
        • Ликлаб в фотографиях
        • Партнеры
        • Вакансии
        • Реквизиты
      • Контакты
      • +7-812-715-00-17
      • Главная
      • Услуги
      • Ультразвуковой контроль

      Ультразвуковой контроль

      Лаборатория контроля герметичности Ликлаб

      Выбрать схему ультразвукового контроля под изделие

      Дефектоскопия и измерение толщины решают разные задачи. Преобразователь, настройку чувствительности и схему сканирования выбирают по материалу, геометрии, состоянию поверхности и применимому документу.

      Обсудить задачуДокументы лабораторииВсе направления
      Ультразвуковой преобразователь и прибор при обследовании металлического изделия.
      Ультразвуковой преобразователь и прибор при обследовании металлического изделия.
      ТолщинометрияМетод измерения толщины и подготовка поверхности.Подробнее →Стальные трубыОсобенности контроля толщины труб.Подробнее →Порядок и оснащениеПодготовка, преобразователи, ограничения и результат.Подробнее →
      Что подготовить для запроса и какой результат ожидать

      Исходные данные

      • Материал, чертёж, толщина и тип контролируемого соединения.
      • Доступ к поверхности, покрытие, шероховатость и температура изделия.
      • Нормативный документ, объём контроля и критерии оценки показаний.

      Результат работ

      Протокол или заключение по согласованной методике. Применимость контроля и область документов лаборатории проверяют до начала работ.

      Позвонить: +7 (812) 715-00-17

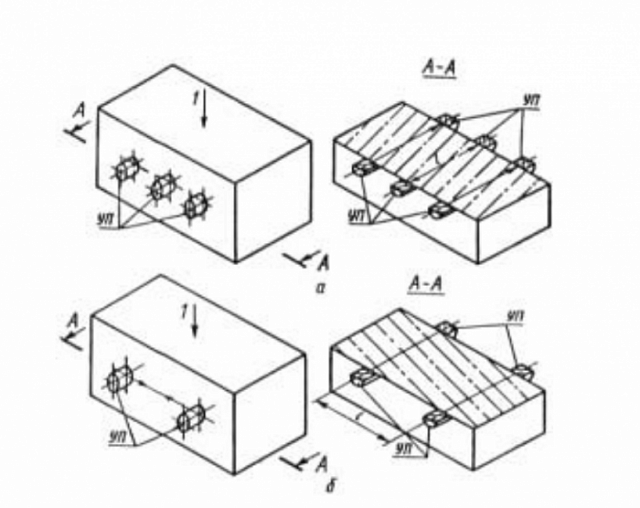
      Фото: Ультразвуковой контроль прочности силикатного кирпича и силикатных камней ГОСТ 24332-88
      Ультразвуковой контроль прочности силикатного кирпича и силикатных камней ГОСТ 24332-88

      ГОСТ 24332-88 устанавливает ультразвуковой метод определения прочности при сжатии силикатного кирпича и силикатных камней. Это специализированный нормативный документ, который связывает механическую прочность изделий с измеряемым акустическим параметром, а именно со временем распространения ультразвуковых колебаний в теле изделия.

      Практическая ценность этого стандарта состоит в том, что он позволяет выполнять контроль прочности без разрушения основной массы продукции. Для производителя это означает возможность использовать ультразвуковой метод как инструмент технического контроля на предприятии-изготовителе. Для потребителя и инспекционных служб это означает возможность выполнять контрольную проверку качества изделий без трудоемкого массового разрушения образцов.

      С инженерной точки зрения стандарт важен тем, что он не ограничивается общей идеей измерения ультразвука в каменных материалах. Документ задает физическую основу метода, требования к аппаратуре, к условиям акустического контакта, к отбору изделий, к построению градуировочной зависимости, к проверке ее пригодности и к оформлению результатов. Это делает метод воспроизводимым и пригодным для производственного применения.

      Подробнее

      Фото: Ультразвуковой контроль качества огнеупорных бетонных изделий по ГОСТ 24830-81
      Ультразвуковой контроль качества огнеупорных бетонных изделий по ГОСТ 24830-81

      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль качества огнеупорных бетонных изделий в соответствии с требованиями ГОСТ 24830-81. Метод применяется для неразрушающей оценки качества изделий по скорости распространения ультразвука в теле материала и позволяет получать технически обоснованную информацию о состоянии изделий без их разрушения и без вырезки образцов из годной продукции.

      Подробнее

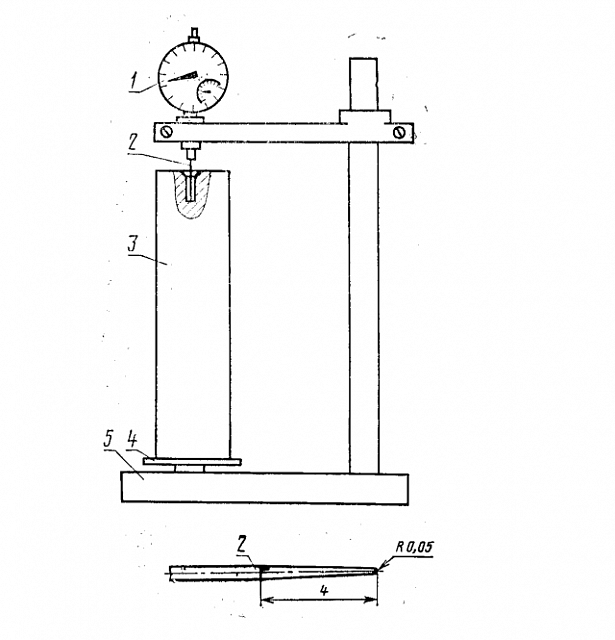
      Фото: Испытания ГОСТ 21397-81 Контроль неразрушающий. Комплект стандартных образцов для ультразвукового контроля полуфабрикатов и изделий из алюминиевых сплавов. Технические условия.
      Испытания ГОСТ 21397-81 Контроль неразрушающий. Комплект стандартных образцов для ультразвукового контроля полуфабрикатов и изделий из алюминиевых сплавов. Технические условия.

      Лаборатория ЛИКЛАБ выполняет квалифицированные работы по ультразвуковому контролю качества изделий, сварных соединений, основного металла, металлопроката, труб, поковок, заготовок, паяных соединений, подшипников скольжения, элементов энергетического оборудования, изделий вакуумной и криогенной техники, а также по ультразвуковой толщинометрии и специальным видам контроля в промышленности. Работы выполняются аттестованной лабораторией, аттестованными специалистами и с применением поверенного оборудования, что обеспечивает техническую обоснованность, воспроизводимость и высокую достоверность результатов.

      Подробнее

      Фото: ГОСТ 26266-90 и услуга ультразвукового контроля
      ГОСТ 26266-90 и услуга ультразвукового контроля

      ГОСТ 26266-90 является базовым нормативным документом, определяющим общие технические требования к ультразвуковым пьезоэлектрическим преобразователям, применяемым в составе приборов неразрушающего контроля. Этот стандарт относится не к одной конкретной методике контроля швов, поковок, труб или листового проката, а к ключевому элементу всей ультразвуковой измерительной цепи. Именно преобразователь формирует и принимает акустический сигнал, а значит в значительной степени определяет чувствительность, разрешающую способность, устойчивость к помехам и достоверность результата.

      С инженерной точки зрения данный ГОСТ особенно важен. Он задает требования не к абстрактному датчику, а к реальному рабочему инструменту дефектоскописта и толщинометриста. Если преобразователь не соответствует требованиям по частоте, углу ввода, точке ввода, форме рабочей поверхности, характеристикам диаграммы направленности, уровню шумов или надежности, то даже хороший дефектоскоп не сможет обеспечить качественный результат контроля.

      Именно поэтому ГОСТ 26266-90 является фундаментом для всей практики ультразвукового контроля. Он определяет, какими должны быть преобразователи общего назначения и специализированные преобразователи, как они классифицируются, какие показатели подлежат нормированию, какие требования предъявляются к конструкции, надежности, устойчивости к внешним воздействиям и безопасности при работе.

      Подробнее

      Фото: Испытания ГОСТ Р 55614-2013 Контроль неразрушающий. Толщиномеры ультразвуковые. Общие технические требования.
      Испытания ГОСТ Р 55614-2013 Контроль неразрушающий. Толщиномеры ультразвуковые. Общие технические требования.

      ГОСТ Р 55614-2013 и услуга ультразвукового контроля толщины от Лаборатории ЛИКЛАБ.
      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль толщины с применением поверенных ультразвуковых толщиномеров и с участием аттестованных специалистов. В основе работ лежат требования ГОСТ Р 55614-2013, который устанавливает общие технические требования к ультразвуковым толщиномерам, их классификацию, нормируемые метрологические характеристики, требования к надежности, стойкости, безопасности, комплектности и области применения.

      Подробнее

      Фото: Контроль по ГОСТ 26126-84 Контроль неразрушающий. Соединения паяные. Ультразвуковые методы контроля качества.
      Контроль по ГОСТ 26126-84 Контроль неразрушающий. Соединения паяные. Ультразвуковые методы контроля качества.

      Документ устанавливает ультразвуковые методы контроля качества паяных соединений, определяет общие положения, состав аппаратуры, требования к подготовке поверхности, порядок проведения контроля, оценку качества по двухбалльной системе и состав записи результатов. Ультразвуковой контроль применяют для выявления внутренних дефектов, а необходимость контроля, его объем и нормы допустимых дефектов устанавливают в стандартах или технических условиях на продукцию. Там же перечислен базовый состав аппаратуры. Приведены требования к настройке, к стандартным образцам и к подготовке поверхности. Описаны основные методы контроля и перечень характеристик дефектов, подлежащих определению. Приведены правила оценки качества и оформления результатов. Изменение к стандарту уточняет состав применяемых преобразователей и закрепляет применение эхо-импульсного метода с раздельно-совмещенными преобразователями для нахлесточных, тавровых и стыковых паяных соединений.
      Приведены общие положения, состав аппаратуры, требования к частоте и углу ввода, правила настройки, подготовка поверхности, методы контроля, перечень определяемых характеристик дефектов, двухбалльная система оценки и состав записи результатов.

      Подробнее

      Фото: Испытания по ГОСТ 21120-75 Прутки и заготовки круглого и прямоугольного сечения. Методы ультразвуковой дефектоскопии
      Испытания по ГОСТ 21120-75 Прутки и заготовки круглого и прямоугольного сечения. Методы ультразвуковой дефектоскопии

      Основа текста подготовлена по страницам ГОСТ 21120-75, включая область применения стандарта, требования к контрольным образцам и искусственным отражателям, правила подготовки поверхности и настройки чувствительности , требования к проведению испытаний и уровням чувствительности , а также таблицу групп качества и признаки браковки. Определение контрольного образца как аттестованного средства настройки приведено в приложении.

      Подробнее

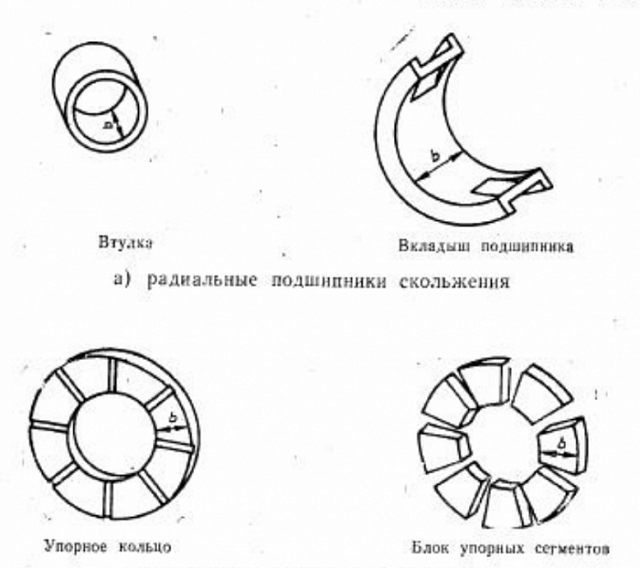
      Фото: ГОСТ Р ИСО 4386-1-94 и услуга ультразвукового контроля многослойных подшипников скольжения
      ГОСТ Р ИСО 4386-1-94 и услуга ультразвукового контроля многослойных подшипников скольжения

      Текст основан на страницах стандарта с указанием области применения, требований к аппаратуре, подготовке поверхности, выбору преобразователей, контрольным классам, группам дефектов, методам оценки по донным и контрольным сигналам, допустимым пределам дефектов и составу протокола. Иллюстрации дополнительно показывают характерные осциллограммы для удовлетворительного соединения, отсутствия соединения и плохого соединения.

      Подробнее

      Фото: Услуга ультразвукового контроля прочности бетона ГОСТ 17624-87
      Ультразвуковой контроль прочности бетона

      Ультразвуковая оценка прочности бетона: измерение времени и скорости, выбор схемы, градуировка, подготовка конструкции и актуальная нормативная основа ГОСТ 17624-2021.

      Подробнее

      Фото: ГОСТ Р ИСО 10543-99 и услуга ультразвуковой толщинометрии стальных напорных труб
      ГОСТ Р ИСО 10543-99 и услуга ультразвуковой толщинометрии стальных напорных труб

      Основа материала ниже подготовлена по ГОСТ Р ИСО 10543-99. Стандарт распространяется на ультразвуковую толщинометрию бесшовных и сварных горячетянутых стальных труб, допускает применение к трубам наружным диаметром не менее 25,4 мм при минимальной толщине стенки 2,6 мм, задает эхо-импульсный метод контроля, требования к спиральному сканированию, стандартным образцам, калибровке, приемке и протоколу испытаний. В документе также указано, что контроль должен проводить сертифицированный или аттестованный персонал. Основа текста опирается на положения ГОСТ Р ИСО 10543-99 о области применения, использовании аттестованного персонала, эхо-импульсного метода, спирального сканирования с шагом не более 150 мм, максимальном размере преобразователя 25 мм, требованиях к стандартным образцам, калибровке, проверке каждые 4 часа и не реже одного раза на 10 труб, порядке приемки и составе протокола испытаний.

      Подробнее

      Фото: ГОСТ Р ИСО 10332-99 и услуга ультразвукового контроля сплошности напорных стальных труб
      ГОСТ Р ИСО 10332-99 и услуга ультразвукового контроля сплошности напорных стальных труб

      Основа обзора и изложенных положений взята из ГОСТ Р ИСО 10332-99, включая область применения, требования к аттестованному персоналу, спиральному сканированию, стандартным образцам, рекомендуемым размерам выемки и отверстия, правилам калибровки, приемке и протоколу испытаний.

      Подробнее

      Фото: Испытания по ГОСТ Р ИСО 10124-99: ультразвуковой контроль расслоений стальных труб
      Испытания по ГОСТ Р ИСО 10124-99: ультразвуковой контроль расслоений стальных труб

      Лаборатория ЛИКЛАБ подготовила подробный материал по ГОСТ Р ИСО 10124-99, посвященный ультразвуковому контролю расслоений в напорных стальных трубах. В публикации простым и понятным языком разобраны ключевые требования стандарта, область его применения, принципы оценки результатов и практическая ценность УЗК для производителей, поставщиков и эксплуатирующих организаций. Отдельный акцент сделан на услуге ЛИКЛАБ: контроль выполняют аттестованные специалисты с использованием поверенного оборудования, а по итогам заказчик получает официальное заключение для подтверждения качества и снижения технических рисков

      Подробнее

      Фото: Ультразвуковой контроль бесшовных металлических труб по ГОСТ 17410-78
      Ультразвуковой контроль бесшовных металлических труб по ГОСТ 17410-78

      Основа обзора и технических формулировок подготовлена по ГОСТ 17410-78, который устанавливает методы ультразвуковой дефектоскопии бесшовных цилиндрических металлических труб, требования к аппаратуре, стандартным образцам, подготовке поверхности, проведению контроля, оценке результатов и требованиям безопасности. Работы Лаборатории ЛИКЛАБ выполняют аттестованные сотрудники, а в работе используется поверенное и документированное оборудование.

      Подробнее

      Фото: Испытания по ОСТ 24507-80 Контроль неразрушающий. Поковки из черных и цветных металлов. Методы ультразвуковой дефектоскопии.
      Испытания по ОСТ 24507-80 Контроль неразрушающий. Поковки из черных и цветных металлов. Методы ультразвуковой дефектоскопии.

      Испытания по ГОСТ 24507-80. Стандарт распространяется на ультразвуковую дефектоскопию поковок из черных и цветных металлов толщиной от 10 мм, устанавливает состав аппаратуры, требования к образцам и АРД-диаграммам, порядок подготовки поверхности, схемы прозвучивания, уровни фиксации и правила оценки результатов. Стандарт также прямо требует применения дефектоскопов и преобразователей, прошедших аттестацию, государственные испытания и периодическую поверку. В основе этого текста лежат положения стандарта о применении импульсного дефектоскопа, преобразователей, испытательных образцов или АРД-диаграмм, требования к аттестации и периодической поверке аппаратуры, составу технологической карты, шероховатости поверхностей, применению эхо-метода и зеркально-теневого метода, схемам полного прозвучивания, поисковой чувствительности, правилам фиксации дефектов и оформлению результатов.

      Подробнее

      Фото: Ультразвуковой контроль сварных стыковых соединений арматуры по ГОСТ 23858-2019
      Ультразвуковой контроль сварных стыковых соединений арматуры по ГОСТ 23858-2019

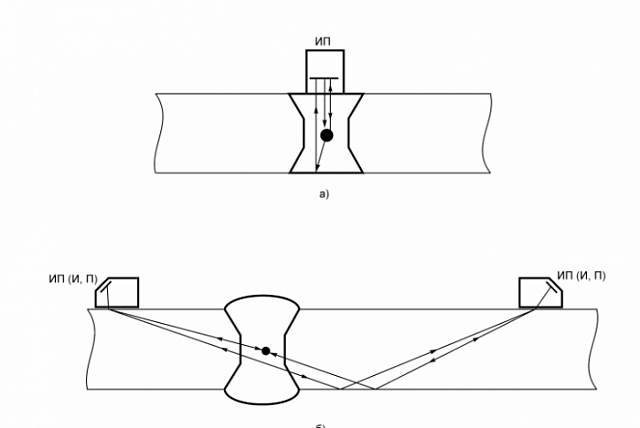
      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль сварных стыковых соединений арматуры железобетонных конструкций в соответствии с ГОСТ 23858-2019. В материале подробно раскрыт практический порядок контроля: подготовка соединений, настройка оборудования по идентичному образцу, выполнение измерений в трех позициях и оценка качества по разности амплитуд прошедшего сигнала. Рассмотрены особенности зеркально-теневого метода для арматуры периодического профиля, требования к установке преобразователей и обеспечению акустического контакта. Отдельное внимание уделено правилам приемки партий соединений и действиям при выявлении дефектов. Подчеркнута ключевая роль аттестованных специалистов и применение поверенного оборудования как основы достоверности результатов. Материал ориентирован на строительные организации, заводы железобетонных изделий и подрядчиков, которым требуется обоснованный контроль качества сварных арматурных соединений.

      Ключевые слова:
      ГОСТ 23858-2019, ультразвуковой контроль арматуры, УЗК сварных соединений арматуры, контроль сварки арматуры, зеркально-теневой метод, контроль железобетонных конструкций, дефектоскопия арматурных стыков, контроль сварных стержней, контроль ЖБК, ультразвуковой дефектоскоп, контроль качества сварки, лаборатория ЛИКЛАБ, неразрушающий контроль, поверенное оборудование, аттестованные специалисты

      Подробнее

      Фото: Ультразвуковой контроль толстолистового проката по ГОСТ 28831-90
      Ультразвуковой контроль толстолистового проката по ГОСТ 28831-90

      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль толстолистового проката в соответствии с ГОСТ 28831-90 для выявления внутренних несплошностей и оценки сплошности металла в листах большой толщины. В материале подробно раскрыт инженерный подход к контролю: выбор методов в зависимости от толщины и структуры металла, настройка чувствительности по контрольным образцам, применение эхо-, зеркально-теневого и эхо-сквозного методов, подготовка поверхности и проведение сканирования с учетом глубины прозвучивания. Особое внимание уделено оценке условных размеров дефектов, суммарных характеристик несплошностей и классификации проката по классам, группам и категориям сплошности. Подчеркнута ключевая роль аттестованных специалистов и применение поверенного оборудования как основы достоверности и воспроизводимости результатов. Материал ориентирован на предприятия тяжелого машиностроения, энергетики и металлоконструкций, где требуется обоснованный контроль качества толстолистового металлопроката.

      Ключевые слова:
      ГОСТ 28831-90, ультразвуковой контроль толстолистового проката, УЗК толстого листа, контроль сплошности металла, дефектоскопия проката, расслоения металла, внутренние дефекты стали, эхо-метод, зеркально-теневой метод, эхо-сквозной метод, контроль металлопроката, классы сплошности, контроль толстостенных заготовок, лаборатория ЛИКЛАБ, неразрушающий контроль, поверенное оборудование, аттестованные специалисты

      Подробнее

      Фото: Ультразвуковой контроль сварных соединений по ГОСТ Р ИСО 17640-2016
      Ультразвуковой контроль сварных соединений по ГОСТ Р ИСО 17640-2016

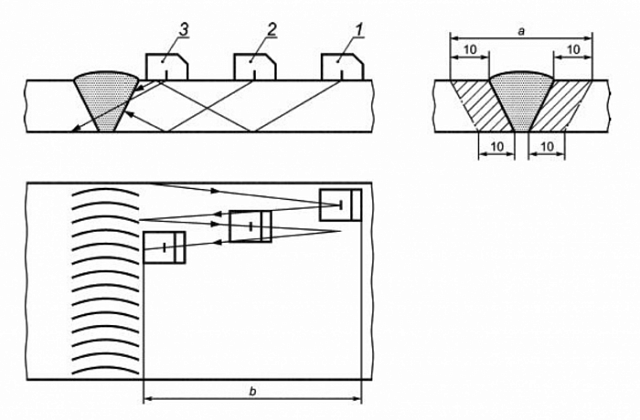
      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль сварных соединений по ГОСТ Р ИСО 17640-2016 с учетом требований к технологии контроля, уровням контроля и оценке индикаций. В материале подробно раскрыт порядок выполнения работ: от анализа объекта и выбора уровня контроля до настройки чувствительности, проведения сканирования и оценки выявленных дефектов. Рассмотрены особенности контроля различных типов сварных соединений, включая стыковые, тавровые и штуцерные узлы, а также требования к подготовке поверхности и контролю основного металла. Отдельное внимание уделено ключевым факторам достоверности результатов — работе аттестованных специалистов и применению поверенного оборудования с подтвержденными метрологическими характеристиками. Материал ориентирован на предприятия, которым требуется технически обоснованный и воспроизводимый контроль качества сварных соединений.

      Ключевые слова:
      ГОСТ Р ИСО 17640-2016, ультразвуковой контроль сварных соединений, УЗК сварных швов, контроль сварки, дефектоскопия, контроль металлоконструкций, контроль трубопроводов, уровни контроля A B C D, настройка чувствительности УЗК, DAC кривая, DGS диаграмма, ультразвуковой дефектоскоп, неразрушающий контроль, лаборатория ЛИКЛАБ, поверенное оборудование, аттестованные специалисты

      Подробнее

      Фото: Ультразвуковой контроль сварных соединений по ГОСТ Р 55724-2013
      Ультразвуковой контроль сварных соединений по ГОСТ Р 55724-2013

      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль сварных соединений в соответствии с ГОСТ Р 55724-2013 для выявления внутренних дефектов на стадиях изготовления, монтажа, ремонта и технического диагностирования. В материале подробно раскрыт инженерный подход к контролю: выбор методов ультразвукового контроля в зависимости от типа соединения, применение эхо-импульсного, зеркально-теневого, дифракционного и других методов, настройка чувствительности по мерам и настроечным образцам, подготовка поверхности и выполнение сканирования по установленным схемам. Отдельно рассмотрены особенности контроля стыковых, угловых, тавровых и нахлесточных соединений, а также измерение условных характеристик дефектов и правила оценки качества сварного шва. Подчеркнута ключевая роль аттестованных специалистов и применение поверенного оборудования как основы достоверности и воспроизводимости результатов. Материал ориентирован на предприятия, которым требуется обоснованный контроль качества сварных соединений и подтверждение их соответствия нормативным требованиям.

      Ключевые слова:
      ГОСТ Р 55724-2013, ультразвуковой контроль сварных соединений, УЗК сварных швов, дефектоскопия сварки, контроль сварных швов, эхо-метод, дифракционный метод, зеркально-теневой метод, ультразвуковой дефектоскоп, контроль металлоконструкций, контроль трубопроводов, неразрушающий контроль, лаборатория ЛИКЛАБ, поверенное оборудование, аттестованные специалисты

      Подробнее

      Фото: Ультразвуковой контроль железнодорожных рельсов по ГОСТ 18576-96
      Ультразвуковой контроль железнодорожных рельсов по ГОСТ 18576-96

      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль железнодорожных рельсов в соответствии с ГОСТ 18576-96 для выявления внутренних дефектов металла на стадиях изготовления, эксплуатации и ремонта. В материале подробно раскрыт инженерный подход к контролю рельсов: выбор методов в зависимости от зоны сечения, применение эхо-, зеркального, теневого и комбинированных методов, настройка чувствительности по стандартным образцам, подготовка поверхности и выполнение сканирования по установленным схемам. Отдельно рассмотрены особенности контроля головки, шейки, подошвы рельса и сварных стыков, а также анализ информативных сигналов и оценка условных параметров дефектов. Подчеркнута ключевая роль аттестованных специалистов и применение поверенного оборудования как основы достоверности и воспроизводимости результатов. Материал ориентирован на предприятия железнодорожной отрасли и организации, которым требуется обоснованный контроль качества рельсов для обеспечения безопасной эксплуатации.

      Ключевые слова:
      ГОСТ 18576-96, ультразвуковой контроль рельсов, УЗК рельсов, дефектоскопия рельсов, контроль железнодорожных рельсов, внутренние дефекты рельса, контроль сварных стыков рельсов, эхо-метод, зеркальный метод, теневой метод, ультразвуковой дефектоскоп, контроль сплошности металла, лаборатория ЛИКЛАБ, неразрушающий контроль, поверенное оборудование, аттестованные специалисты

      Подробнее

      Фото: Ультразвуковой контроль листового проката по ГОСТ 22727-88
      Ультразвуковой контроль листового проката по ГОСТ 22727-88

      Лаборатория ЛИКЛАБ выполняет ультразвуковой контроль листового проката в соответствии с ГОСТ 22727-88 для выявления внутренних несплошностей металла до начала производства и эксплуатации. В материале подробно раскрыт практический подход к контролю: выбор метода ультразвукового контроля в зависимости от типа проката и толщины, настройка чувствительности по контрольным образцам, подготовка поверхности, проведение сканирования и оценка показателей сплошности. Отдельное внимание уделено выявлению расслоений, неметаллических включений, закатов и дефектов плакированных слоев. Показано, как лаборатория применяет нормативные классы сплошности и выполняет анализ зон дефектов с учетом их условной площади и протяженности. Подчеркнута ключевая роль аттестованных специалистов и применение поверенного оборудования как основы достоверности и воспроизводимости результатов. Материал ориентирован на предприятия, которым требуется обоснованный контроль качества металлопроката перед использованием в ответственных конструкциях.

      Ключевые слова:
      ГОСТ 22727-88, ультразвуковой контроль листового проката, УЗК листа, контроль сплошности металла, дефектоскопия листового проката, расслоения металла, неметаллические включения, контроль плакированного листа, ультразвуковой дефектоскоп, контроль металлопроката, классы сплошности, лаборатория ЛИКЛАБ, неразрушающий контроль, поверенное оборудование, аттестованные специалисты

      Подробнее
      • 1
      • 2

      Как организуют ультразвуковой контроль

      Ультразвуковая дефектоскопия и толщинометрия позволяют получать сведения об изделии без его разрушения. Задачу формулируют до выбора прибора: требуется найти отражающие несплошности, измерить остаточную толщину или оценить параметры материала по установленной методике. Эти результаты не взаимозаменяемы.

      Изделие и условия доступа

      Для согласования работ нужны материал, геометрия, чертёж соединения и номинальные размеры. Уточняют, с каких сторон можно установить преобразователь, есть ли покрытие, кривизна и участки с неудовлетворительным акустическим контактом. Температура поверхности и состояние контактного материала должны соответствовать выбранной методике и характеристикам преобразователя.

      ЗадачаЧто согласуютЧто фиксируют
      Измерение толщиныМатериал, точки измерения, обработку поверхности и настройку скорости звукаПоказания, координаты точек, условия измерения и доступные зоны
      Контроль сварного соединенияГеометрию шва, направления прозвучивания, чувствительность и критерии оценкиПараметры настройки, расположение и характеристики зарегистрированных показаний
      Контроль основного материалаЗону обследования, схему сканирования и применимую нормативную методикуОбследованную область, результаты и ограничения доступа

      Преобразователи и настройка

      В опубликованном перечне оснащения лаборатории указаны прямые совмещённые, раздельно-совмещённые и наклонные пьезоэлектрические преобразователи. Наличие преобразователя само по себе не определяет применимость контроля: учитывают рабочую частоту, геометрию акустического тракта, материал и размеры изделия.

      ПреобразовательИсполнение по обозначениюВыбор для работы
      П111-5,0-Ø8 SПрямой совмещённыйКонкретный преобразователь и настройки выбирают по методике, материалу и конструкции изделия. Характеристики проверяют по паспорту применяемого экземпляра.
      П112-5,0-Ø6/2Прямой раздельный
      П121-2,5-65 SНаклонный
      П121-5,0-65 SНаклонный
      П121-5,0-70 SНаклонный

      Для настройки и проверки аппаратуры в перечне оснащения указан комплект дефектоскопических мер А3-НК. Перед работами проверяют документы и пригодность конкретного измерительного комплекта, затем выполняют предусмотренную методикой настройку. Рабочая проверка, калибровка и поверка имеют разные назначения.

      Границы применимости

      Грубая структура материала, сложная форма, поверхностные неровности, недостаточный доступ и нестабильный акустический контакт могут ограничивать достоверность результата. Такие зоны обозначают в документации; их нельзя автоматически считать проверенными. Числовые критерии приёмки берут из согласованного документа, а не устанавливают по общему описанию услуги.

      Результат контроля

      В протоколе или заключении указывают идентификацию изделия, метод, обследованные участки, применённое оборудование, основные настройки и результаты оценки. Отдельно отражают ограничения доступа и отклонения от согласованной программы. До начала работ подтверждают применимость методики и соответствие документов лаборатории требуемой области.

      Оборудование и документы лабораторииОбсудить объект контроля
      • Испытания на герметичность
      • Программирование, разработка оборудования и документации
      • Ультразвуковой контроль
        • Ультразвуковой контроль прочности силикатного кирпича и силикатных камней ГОСТ 24332-88
        • Ультразвуковой контроль качества огнеупорных бетонных изделий по ГОСТ 24830-81
        • Испытания ГОСТ 21397-81 Контроль неразрушающий. Комплект стандартных образцов для ультразвукового контроля полуфабрикатов и изделий из алюминиевых сплавов. Технические условия.
        • ГОСТ 26266-90 и услуга ультразвукового контроля
        • Испытания ГОСТ Р 55614-2013 Контроль неразрушающий. Толщиномеры ультразвуковые. Общие технические требования.
        • Контроль по ГОСТ 26126-84 Контроль неразрушающий. Соединения паяные. Ультразвуковые методы контроля качества.
        • Испытания по ГОСТ 21120-75 Прутки и заготовки круглого и прямоугольного сечения. Методы ультразвуковой дефектоскопии
        • ГОСТ Р ИСО 4386-1-94 и услуга ультразвукового контроля многослойных подшипников скольжения
        • Ультразвуковой контроль прочности бетона
        • ГОСТ Р ИСО 10543-99 и услуга ультразвуковой толщинометрии стальных напорных труб
        • ГОСТ Р ИСО 10332-99 и услуга ультразвукового контроля сплошности напорных стальных труб
        • Испытания по ГОСТ Р ИСО 10124-99: ультразвуковой контроль расслоений стальных труб
        • Ультразвуковой контроль бесшовных металлических труб по ГОСТ 17410-78
        • Испытания по ОСТ 24507-80 Контроль неразрушающий. Поковки из черных и цветных металлов. Методы ультразвуковой дефектоскопии.
        • Ультразвуковой контроль сварных стыковых соединений арматуры по ГОСТ 23858-2019
        • Ультразвуковой контроль толстолистового проката по ГОСТ 28831-90
        • Ультразвуковой контроль сварных соединений по ГОСТ Р ИСО 17640-2016
        • Ультразвуковой контроль сварных соединений по ГОСТ Р 55724-2013
        • Ультразвуковой контроль железнодорожных рельсов по ГОСТ 18576-96
        • Ультразвуковой контроль листового проката по ГОСТ 22727-88
        • Контроль толщины покрытий по ГОСТ 27750-88
        • Ультразвуковое измерение толщины по ГОСТ Р ИСО 16809-2015
        • Работы по ультразвуковому контролю по ГОСТ Р 50.05.03-2022
        • Ультразвуковой контроль по ГОСТ Р 50.05.02-2022
        • Ультразвуковой контроль по ГОСТ Р 50.05.04-2022
      • Измерение давления и создание вакуума
      • Сервисное обслуживание вакуумного оборудования
      • Аудит вакуумных и технологических установок
      Оборудование в наличии · складской перечень и количество→ Дистанционное обучение течеисканию · 36 часов, консультации и печатная книга→

      Подготовка ультразвукового контроля

      Достоверность ультразвукового контроля зависит от материала, геометрии, состояния поверхности, акустического контакта, схемы прозвучивания и квалификации специалиста. Перед работами определяют нормативный документ, контролируемую зону, тип возможных несплошностей и критерии оценки.

      • Преобразователь и частоту выбирают по толщине, структуре и затуханию материала.
      • Настройку чувствительности выполняют на подходящих стандартных или настроечных образцах.
      • Геометрию сканирования задают так, чтобы обеспечить обнаружение ожидаемо ориентированных дефектов.
      • Отчёт связывает индикации с координатами, настройками и требованиями нормативного документа.

      В разделе собраны услуги по конкретным объектам и стандартам ультразвукового контроля.

      Технический каталог и быстрый подбор

      Единый каталог оборудования и услугКомпоненты и запасные частиПоиск по всему сайту
      Поиск оборудованияКомпоненты и запасные частиСкачать каталогПолная карта сайтаЛиклаб в фотографияхКалькуляторы расчёта
      Компания
      Аккредитация
      Ликлаб в фотографиях
      Партнеры
      Вакансии
      Реквизиты
      Каталог
      Вакуумная арматура
      Вакуумные камеры
      Вакуумные насосы
      Книги
      Течеискатели
      Гелиевые течи
      Микроскопы сканирующие электронные
      Газовые расходомеры и регуляторы расхода
      Вакуумметры
      Аксессуары для течеискателей
      Услуги
      Испытания на герметичность
      Программирование, разработка оборудования и документации
      Ультразвуковой контроль
      Измерение давления и создание вакуума
      Сервисное обслуживание вакуумного оборудования
      Аудит вакуумных и технологических установок
      Наши контакты
      mail@leaklab.ru
      +7-812-715-00-17
      ISO/IEC 17025Сертификация НОКСПОВЕРЕНОСредства измеренийIII / СПВ3КвалификацияЛНКАттестацияЛИЦЕНЗИЯОбразование · № 6895
      © 2026 Аттестованная лаборатория контроля герметичности Ликлаб – mail@leaklab.ru
      Политика использования cookie-файлов
      Политика в отношении обработки персональных данных
      Мы используем файлы cookie, сервисы аналитики Яндекс.Метрика и Google Analytics, чтобы сайт работал корректно, а мы могли улучшать его удобство и содержание. Нажимая «Принять», вы соглашаетесь на обработку этих данных в соответствии с политикой обработки персональных данных.