Испытания на герметичность полимерной упаковки
Герметичность в современном производстве давно перестала быть «простым качеством упаковки» и стала измеряемым параметром, от которого напрямую зависит безопасность продукции, сроки хранения и репутация бренда. Переход пищевой промышленности от стекла и металла к полужестким полимерным лоткам и многослойным плёнкам радикально изменил задачу контроля: дефекты перестали быть заметными визуально. Вместо вмятин и трещин появились микропроколы и канальные утечки в зоне запайки, которые измеряются микрометрами и принципиально невидимы глазу. Это означает, что классический визуальный контроль перестал быть инструментом качества, а контроль герметичности превратился в отдельную технологическую дисциплину.
В многослойных структурах упаковки отдельный слой может выполнять роль барьера для кислорода и влаги. В качестве примера часто применяется EVOH (этиленвиниловый спирт) — материал с высокой кислородобарьерностью, позволяющий существенно замедлить окисление продукта. Однако наличие барьерного слоя не отменяет фундаментального требования: герметичность определяется не только проницаемостью материала, но и целостностью замыкания контура по всей линии запайки. Микроканал в сварном шве способен свести на нет преимущества самых совершенных барьерных композиций, потому что утечка в шве — это не диффузия через стенку, а прямой канал массопереноса.
Почему отрасли требуется частый контроль и почему выборка недостаточна
Для критически важных видов тары, включая реторт-упаковку, предназначенную для стерилизации в автоклаве при высоких температурах, требования к целостности наиболее жесткие. Практика таких производств традиционно строится на сочетании неразрушающих и разрушающих методов: целостность контролируют регулярно на линии, а периодически выполняют вскрытие и анализ образцов, подтверждая качество шва и структуры материалов. Однако выборочная проверка по определению оставляет «слепые зоны»: дефектная единица может пройти мимо контроля, если она не попала в выборку. Поэтому долгосрочная цель отрасли — стопроцентный онлайн-контроль каждого изделия без замедления конвейера.
Реализация 100% контроля возможна только в том случае, если метод измерения не требует разрушения упаковки и дает быстрое решение по количественному критерию. В этом контексте особый интерес представляет подход, в котором измеряется не падение давления в камере напрямую, а изменение механической реакции самой упаковки на перепад давлений. Такой метод часто называют силовым «pressure decay» или force decay: измеряется падение усилия, создаваемого упаковкой, по мере утечки газа из внутреннего объема.
Принцип силового контроля: упаковка как «датчик утечки»
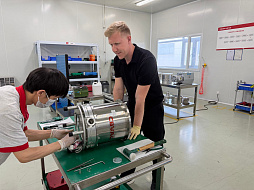
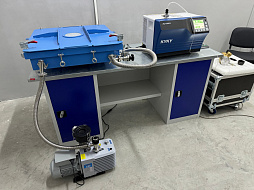
Ключевая идея силового метода проста: герметичная упаковка в вакуумной камере ведет себя как упругая оболочка, содержащая запертый газ. При снижении внешнего давления газ внутри расширяется и стремится раздуть лоток. Если лоток ограничен прижимной плитой, это расширение преобразуется в измеримое усилие. Для регистрации усилия используется тензодатчик (load cell), чувствительный к малым изменениям нагрузки. Упаковка, по сути, становится элементом измерительной схемы: любое изменение количества газа внутри неё отражается через изменение давления и геометрии, а значит — через изменение усилия на датчике.
Данный подход принципиально отличается от классического течеискания по падению давления в объеме. В абсолютном pressure decay измеряется давление в тестовом контуре, и результат зависит от объема, температуры, деформации изделия и характеристик датчика давления. В силовом методе «тестовым сигналом» является механическая реакция конкретной упаковки, а датчик регистрирует не микропаскали и не микробары, а изменение силы в граммах или ньютонах. Это делает метод особенно удобным для упаковки, где форма и упругость тары сами по себе хорошо воспроизводимы при стабильной технологии.
Три фазы цикла: откачка, стабилизация, измерение
Любая корректная система контроля герметичности, работающая с газами, обязана учитывать термодинамику. Силовой метод реализуется в трех четко разделенных фазах, каждая из которых необходима для отделения полезного сигнала утечки от паразитных физических эффектов.
Первая фаза — создание вакуума в испытательной камере. Камера закрывается, насос снижает давление до заданного уровня. В этот момент давление снаружи упаковки уменьшается, а газ внутри начинает расширяться. Упаковка раздувается и создает возрастающее усилие на тензодатчик. Уже на этой стадии можно отбраковывать грубые дефекты: если утечка большая, упаковка не способна создать требуемое усилие, так как газ выходит в камеру быстрее, чем успевает сформироваться упругое «раздувание».
Вторая фаза — стабилизация. Она выглядит как «пауза», но на самом деле является ключом к достоверности измерений. Быстрое изменение давления в камере вызывает температурный отклик: охлаждение газа, микродеформации материалов, перераспределение напряжений в зоне шва. Если начать измерение в этот момент, датчик силы будет фиксировать не утечку, а тепловой и механический переходный процесс. Поэтому вводится выдержка, в течение которой камера, упаковка и продукт приходят к квазистационарному состоянию.
Третья фаза — собственно измерение герметичности. Для герметичной упаковки усилие на датчике остаётся практически постоянным: газ внутри не уходит, а геометрия стабилизирована. Если же в плёнке или в шве есть микродефект, газ начинает просачиваться в вакуумную камеру, объем газа внутри уменьшается, упаковка медленно «сдувается» и усилие на датчике падает. Это падение усилия во времени и является измеряемым признаком утечки. Система сравнивает величину и скорость падения с порогом и принимает решение о годности упаковки.
Критическая роль свободного газового объема над продуктом: почему метод не универсален
Важнейшее ограничение силового метода связано с понятием свободного газового объема над продуктом. Вся физика теста основана на расширении запертого газа. Если свободный объем над продуктомвелик, упаковка легко раздувается и формирует надежный силовой сигнал. Если свободный объем над продуктом мал, для достижения того же усилия требуется более глубокий вакуум и более жесткие режимы откачки. Если же внутри упаковки практически нет газа (вакуумная упаковка, плотное прилегание плёнки к продукту), метод теряет чувствительность или становится неприменимым: нечему расширяться, нечем создавать силовой отклик. Это не «недостаток оборудования», а физическое ограничение принципа измерения.
По этой причине при внедрении силового контроля обязательна предварительная классификация продукции по типу упаковки, уровню headspace и параметрам запайки. Невозможно корректно применять один и тот же режим к лоткам с разной степенью наполнения и различной газовой подушкой без перенастройки цикла и порогов.
Два типа дефектов: микропроколы и канальные утечки в шве
Практика контроля показывает, что дефекты упаковки преимущественно относятся к двум категориям. Первая — микропроколы плёнки. Они обычно формируются при контакте с острыми кромками продукта, при транспортировке или при точечных механических воздействиях. Вторая — канальные утечки в зоне запайки, когда в шве остаётся микроканал вследствие загрязнения, неоднородного нагрева или дефекта геометрии прижимного инструмента.
С точки зрения силового метода эти дефекты ведут себя по-разному. Микропрокол на свободной поверхности плёнки, удалённый от продукта, как правило, дает более «чистую» утечку: газ выходит без существенных препятствий, и падение усилия хорошо регистрируется. Канальный дефект в шве часто взаимодействует с продуктом. При раздувании лотка под вакуумом продукт может сместиться и частично перекрыть канал, действуя как временная пробка. Дополнительно сама зона шва под нагрузкой может деформироваться, пережимая канал. В результате утечка становится прерывистой или маскируется, что снижает обнаруживаемость канальных дефектов по сравнению с проколами аналогичного характерного размера.
Неразрушающий ли это контроль: влияние вакуумного стресса на шов
Любой метод 100% контроля неизбежно становится частью технологической нагрузки на изделие. Поэтому при оценке силового метода принципиален вопрос: не повреждает ли сама процедура контроля упаковку, даже если она герметична? При вакуумировании камера создает перепад давления, упаковка раздувается, и сварной шов испытывает растягивающие нагрузки. Это может приводить к снижению прочности соединения и изменению ударной вязкости. Однако важен не факт статистически измеряемого ослабления, а его практическая значимость в условиях реальной логистики.
Для этой оценки применяются испытания, имитирующие транспортировку: вибрационные воздействия в широком диапазоне частот, выдержка на резонансной частоте и испытания на падение упаковки в составе транспортной тары. Если после прохождения вакуумного контроля упаковка сохраняет целостность при таких воздействиях, метод можно считать неразрушающим в практическом смысле для заданной конструкции и заданных материалов.
Силовой контроль как предиктивный метод: когда «ложный брак» оказывается правдой
Один из наиболее важных практических выводов силового метода заключается в том, что он способен выявлять не только существующую утечку, но и скрытую слабость шва. Возможна ситуация, когда упаковка герметична, но шов сформирован на пониженной температуре или при недостаточном времени запайки. Такой шов сохраняет герметичность в статике, но проявляет ползучесть и деформируется под нагрузкой перепада давления. Тогда усилие на датчике падает, система бракует изделие, а при последующем анализе «утечки» не обнаруживается.
Инженерно важна трактовка такого результата. Падение усилия означает, что упаковка не удерживает форму при нагрузке. Даже если герметичность сохраняется в момент теста, такая упаковка имеет повышенный риск разрушения при вибрации и ударах в логистической цепочке. Таким образом, силовой метод может выполнять роль предиктивной диагностики качества шва, выявляя потенциальные отказы раньше, чем они проявятся как утечка у потребителя.
Рекомендации по внедрению: что должен зафиксировать инженер
Корректное внедрение силового контроля требует фиксации технологических параметров и их привязки к номенклатуре продукции. В первую очередь нормируются уровень вакуума в камере, продолжительность фазы откачки, время стабилизации, интервал измерения, пороги по минимальному усилию (для отсева грубых дефектов) и пороги по допустимому падению усилия (для микродефектов). Отдельно учитывается headspace: при изменении газовой подушки изменяется весь масштаб силового сигнала. Для продукции с переменным наполнением (например, соусные блюда) необходимо либо удерживать свободный объем над продуктом в узком допуске технологией дозирования, либо применять дифференцированные рецептуры испытания.
Для канальных дефектов в шве должна учитываться возможность маскировки продуктом. В таких случаях целесообразно повышать информативность теста за счет оптимизации прижимной геометрии, изменения ориентации лотка, а также корректного выбора уровня вакуума и времени измерения. Наконец, при серийном применении обязательны периодическая верификация на искусственных эталонных дефектах и контроль стабильности параметров запайки по данным самой линии.
Силовой контроль для полужестких полимерных лотков является примером того, как классическая физика газа — расширение при снижении давления и связь давления с температурой — превращается в высокопроизводительный метод контроля герметичности, пригодный для 100% онлайн-проверки. Метод дает количественный признак, устойчив к человеческому фактору и способен не только фиксировать утечки, но и выявлять механическую слабость шва по деформации под нагрузкой. Вместе с тем он имеет принципиальные ограничения, связанные с наличием объема над продуктом и с взаимодействием дефекта шва с продуктом. Эти ограничения не отменяют ценности метода, но требуют грамотной инженерной постановки, в которой режим испытания является частью технологии упаковки, а не внешней «контрольной операцией».