
ЛИКЛАБ · Инженерная практика
Вакуумная пригодность определяется не только маркой металла и качеством последнего сварного шва. Значение имеют состояние заготовки, доступность очистки, геометрия полостей, уплотнения и порядок сборки. Конструкция должна позволять удалить газ, подвести пробную среду к контролируемой границе и проверить результат до того, как эта граница станет недоступной.
Материал оценивают после технологических операций
Включения и расслоения могут открыть газовый путь после обработки тонкой стенки. Поэтому положительный результат проверки заготовки не гарантирует герметичности готовой детали. Пайка, сварка, отжиг и прогрев меняют свойства и напряжения; механическую пригодность оценивают для фактического состояния материала после этих операций.
Чистая поверхность не устраняет внутренний дефект. Вместе с герметичностью проверяют прочность, устойчивость под внешним давлением, коррозионную стойкость и допустимость теплового цикла. Ни один из этих признаков не заменяет остальные.
Закрытые полости и двойные швы
Между двумя швами может остаться запас газа. При дефекте внутреннего шва он медленно выходит в вакуум, тогда как наружный шов препятствует доступу пробного гелия. Наружный обдув в такой ситуации не проверяет внутреннюю границу. На стадии проектирования предусматривают контролируемое дренирование или самостоятельную проверку каждого шва.
Глухие резьбовые отверстия, непроветриваемые посадки и карманы под крепежом рассматривают так же внимательно. Вентиляционные каналы согласуют с конструктором: произвольное сверление собранного узла способно нарушить прочность, чистоту или создать новый путь течи.
Уплотнения и сильфоны
| Элемент | Основные риски | Подтверждение |
|---|---|---|
| Эластомерное кольцо | Повреждение контакта, старение, проницаемость | Материал, канавка, допустимое сжатие, испытание собранного узла |
| Металлическая прокладка | Повреждение поверхности и неверное усилие | Документация соединения, чистота и порядок затяжки |
| Сильфон | Потеря устойчивости, усталость, монтажная нагрузка | Расчёт фактической геометрии и условия закрепления |
| Сварной шов | Несплошность, загрязнение, закрытая полость | Согласованный маршрут контроля и доступ к проверяемой границе |
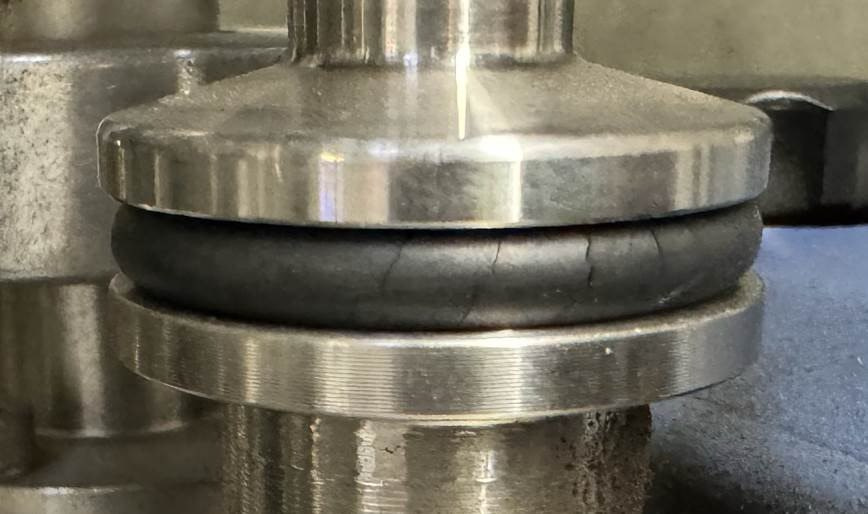
Универсального момента затяжки и процента сжатия для всех уплотнений нет. Видимые трещины требуют обследования, но фотография не определяет величину течи через собранное соединение. После замены кольца проверяют узел при заданных перепаде, температуре и положении деталей. Повторное использование одноразовой прокладки определяют по документации, а не по её внешнему виду.
Промежуточные испытания экономят разборку
Перед закрытием наружной оболочки составляют карту доступности швов. Указывают, какие зоны проверяются на текущем этапе, какие появятся позже и какие станут недоступны. Идентификаторы зон сохраняют в протоколах, чтобы результат относился к конкретной стадии сборки.
После завершающей сварки и монтажа выполняют итоговое испытание. Оно учитывает повреждения при переносе, новые соединения и изменение напряжений. Ранний контроль позволяет обнаружить дефект при удобном доступе, но не заменяет приёмку законченного изделия.
Чистота относится и к наружной стороне
Остатки флюса, абразива и технологических жидкостей возле тонкостенных деталей могут вызвать коррозию или попасть в вакуум при монтаже. Подготовленную деталь защищают от соседних операций. Чистые перчатки, упаковка и газ напуска должны соответствовать требованиям процесса, иначе загрязнение возвращается после очистки.
На приёмке сопоставляют чертёж, материал, историю сборки, подготовку поверхности и результаты испытаний. Если меняются инструмент, геометрия гофров или способ сварки, проверяют применимость прежнего подтверждения. Герметичность одной контрольной детали не характеризует автоматически весь изменённый процесс.