Оформите заявку на сайте, мы свяжемся с вами в ближайшее
время и ответим на все интересующие вопросы.
Схемы и материалы по теме

Подготовка поверхностей перед проверкой на герметичность
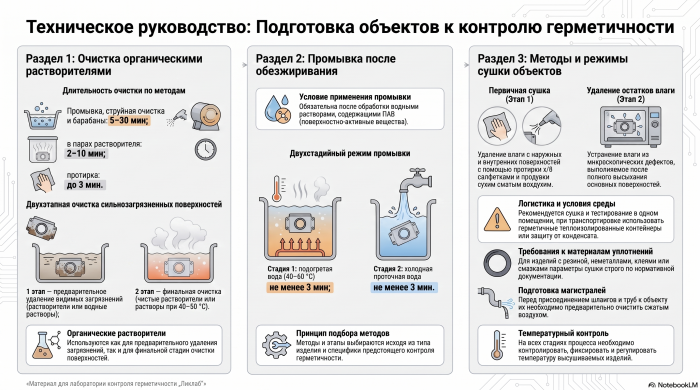
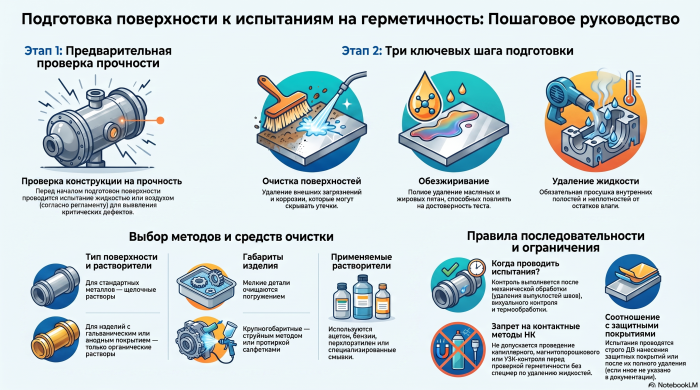
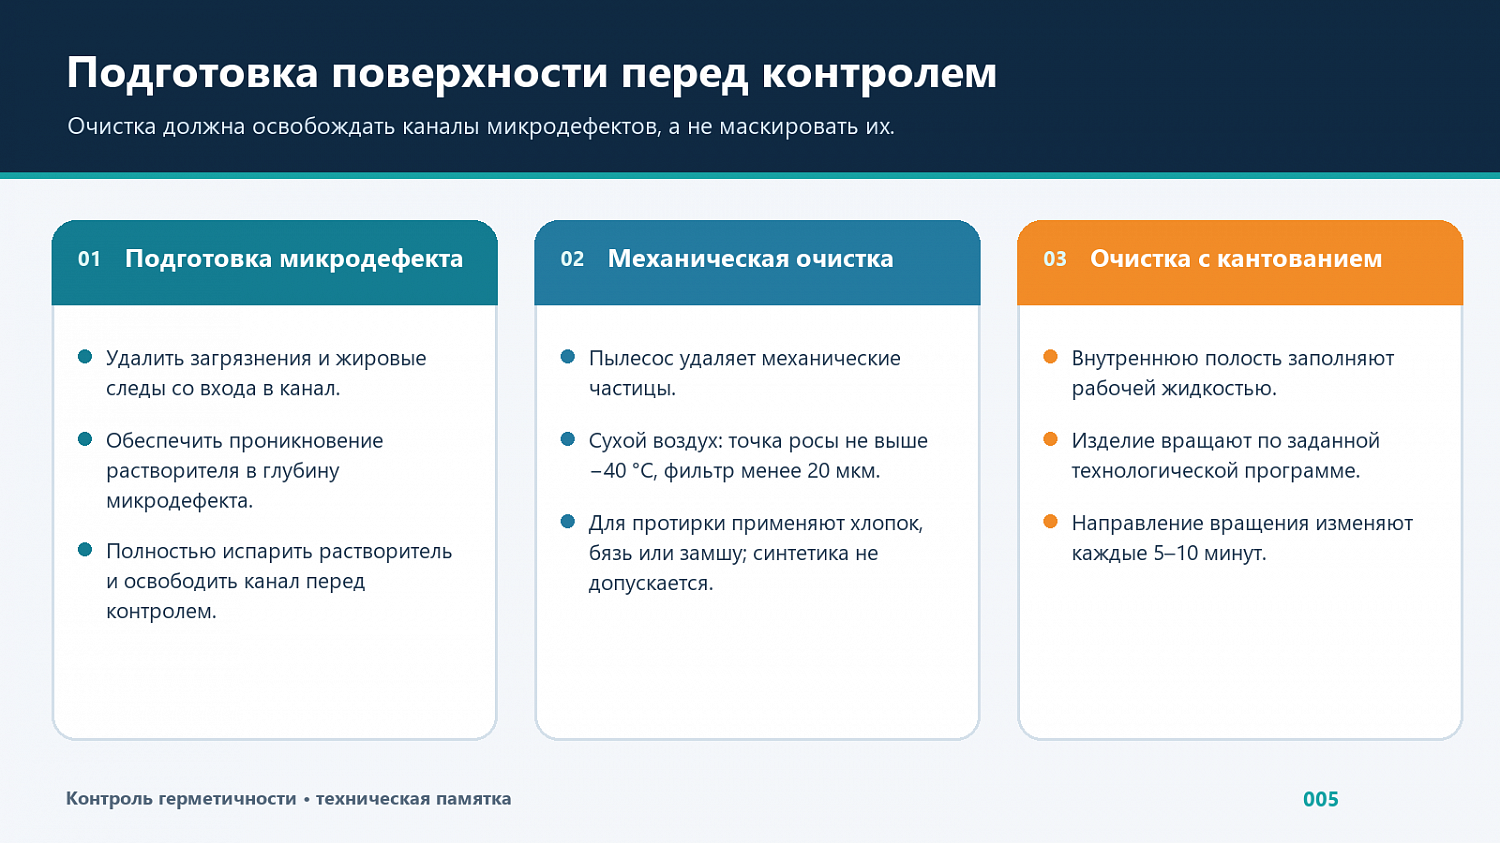
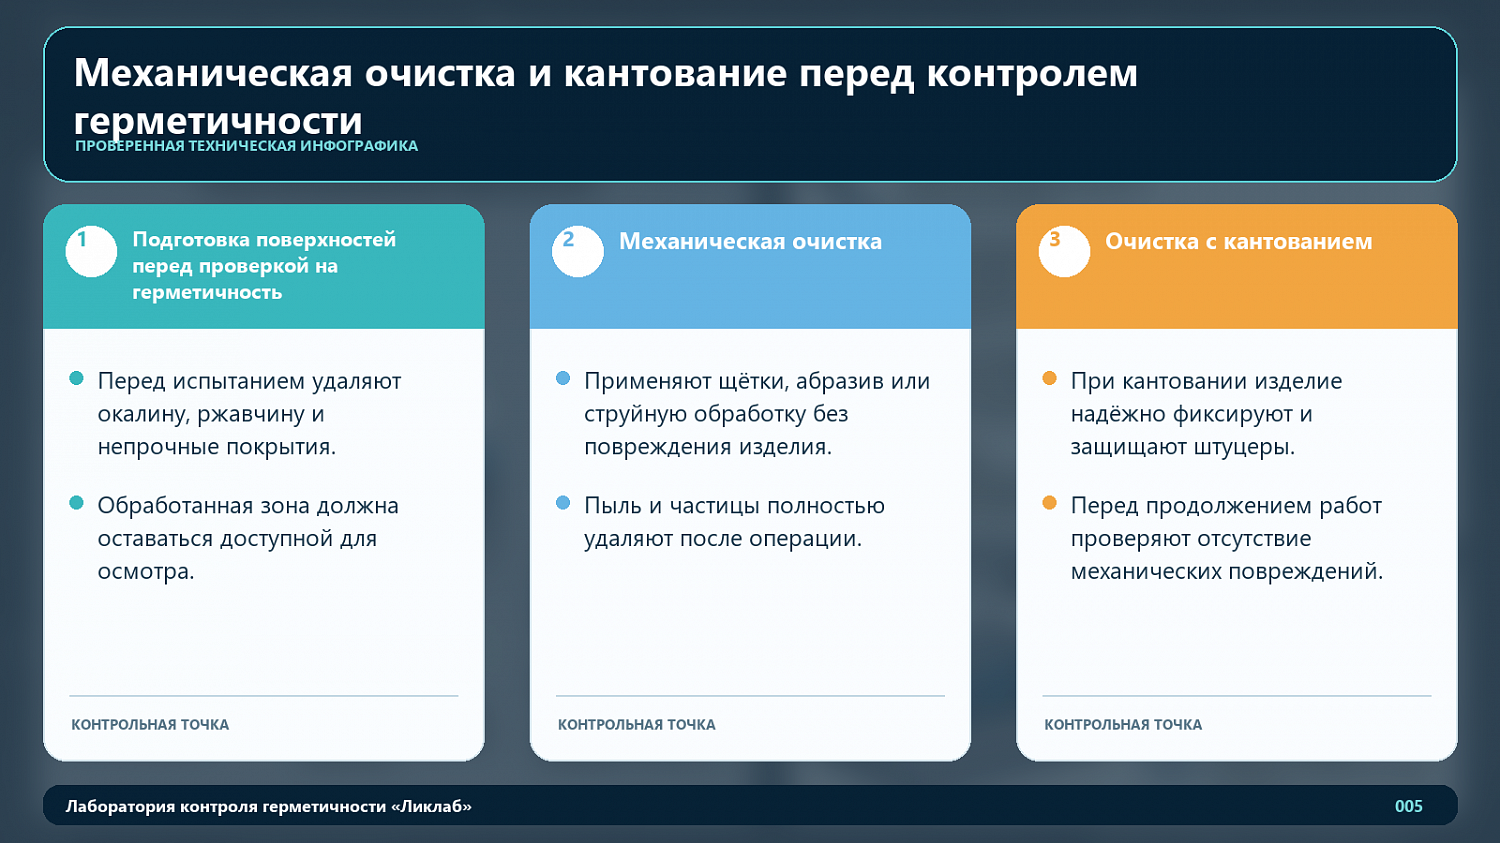
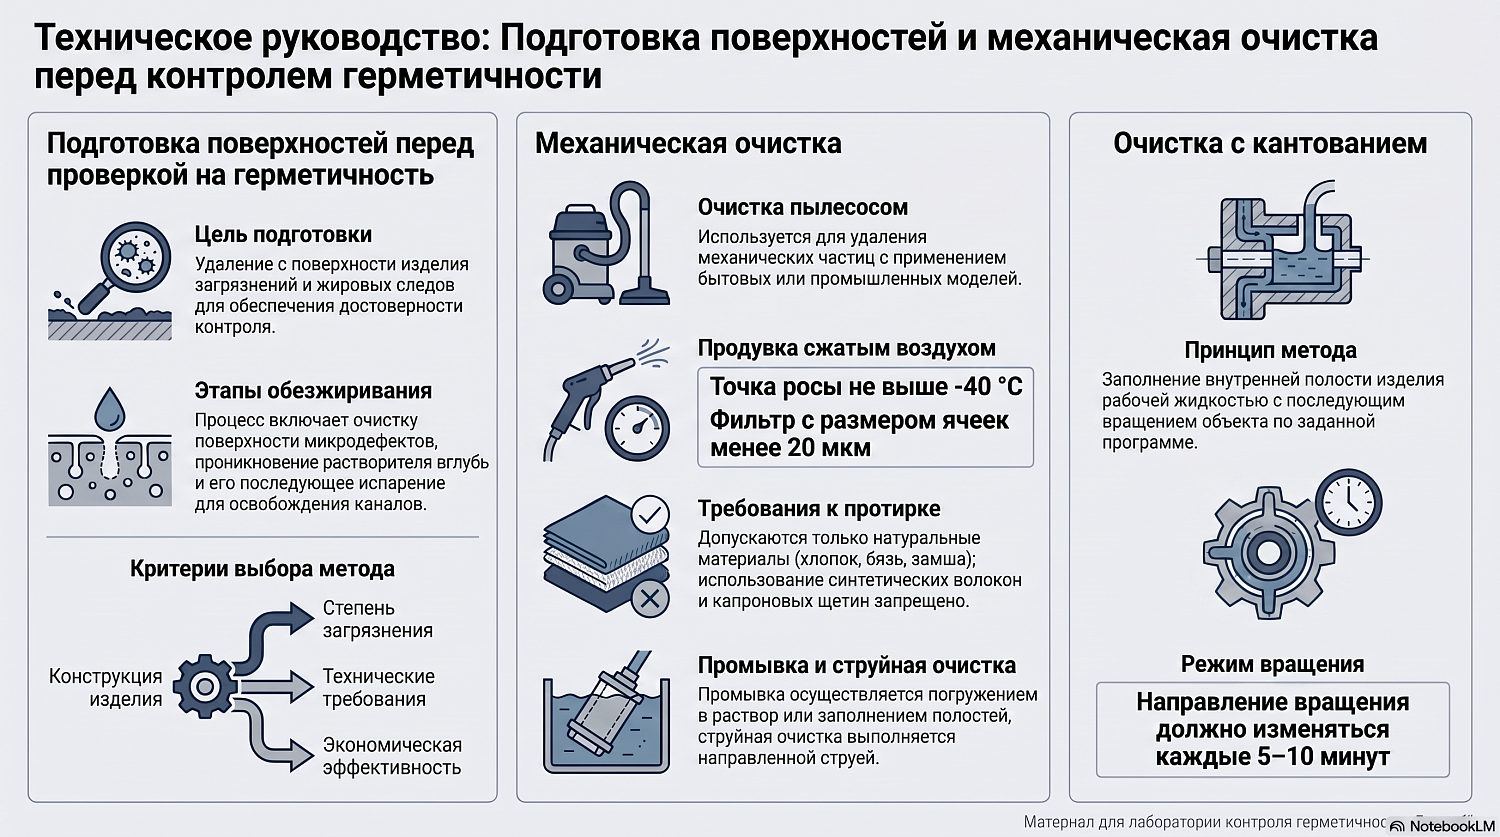
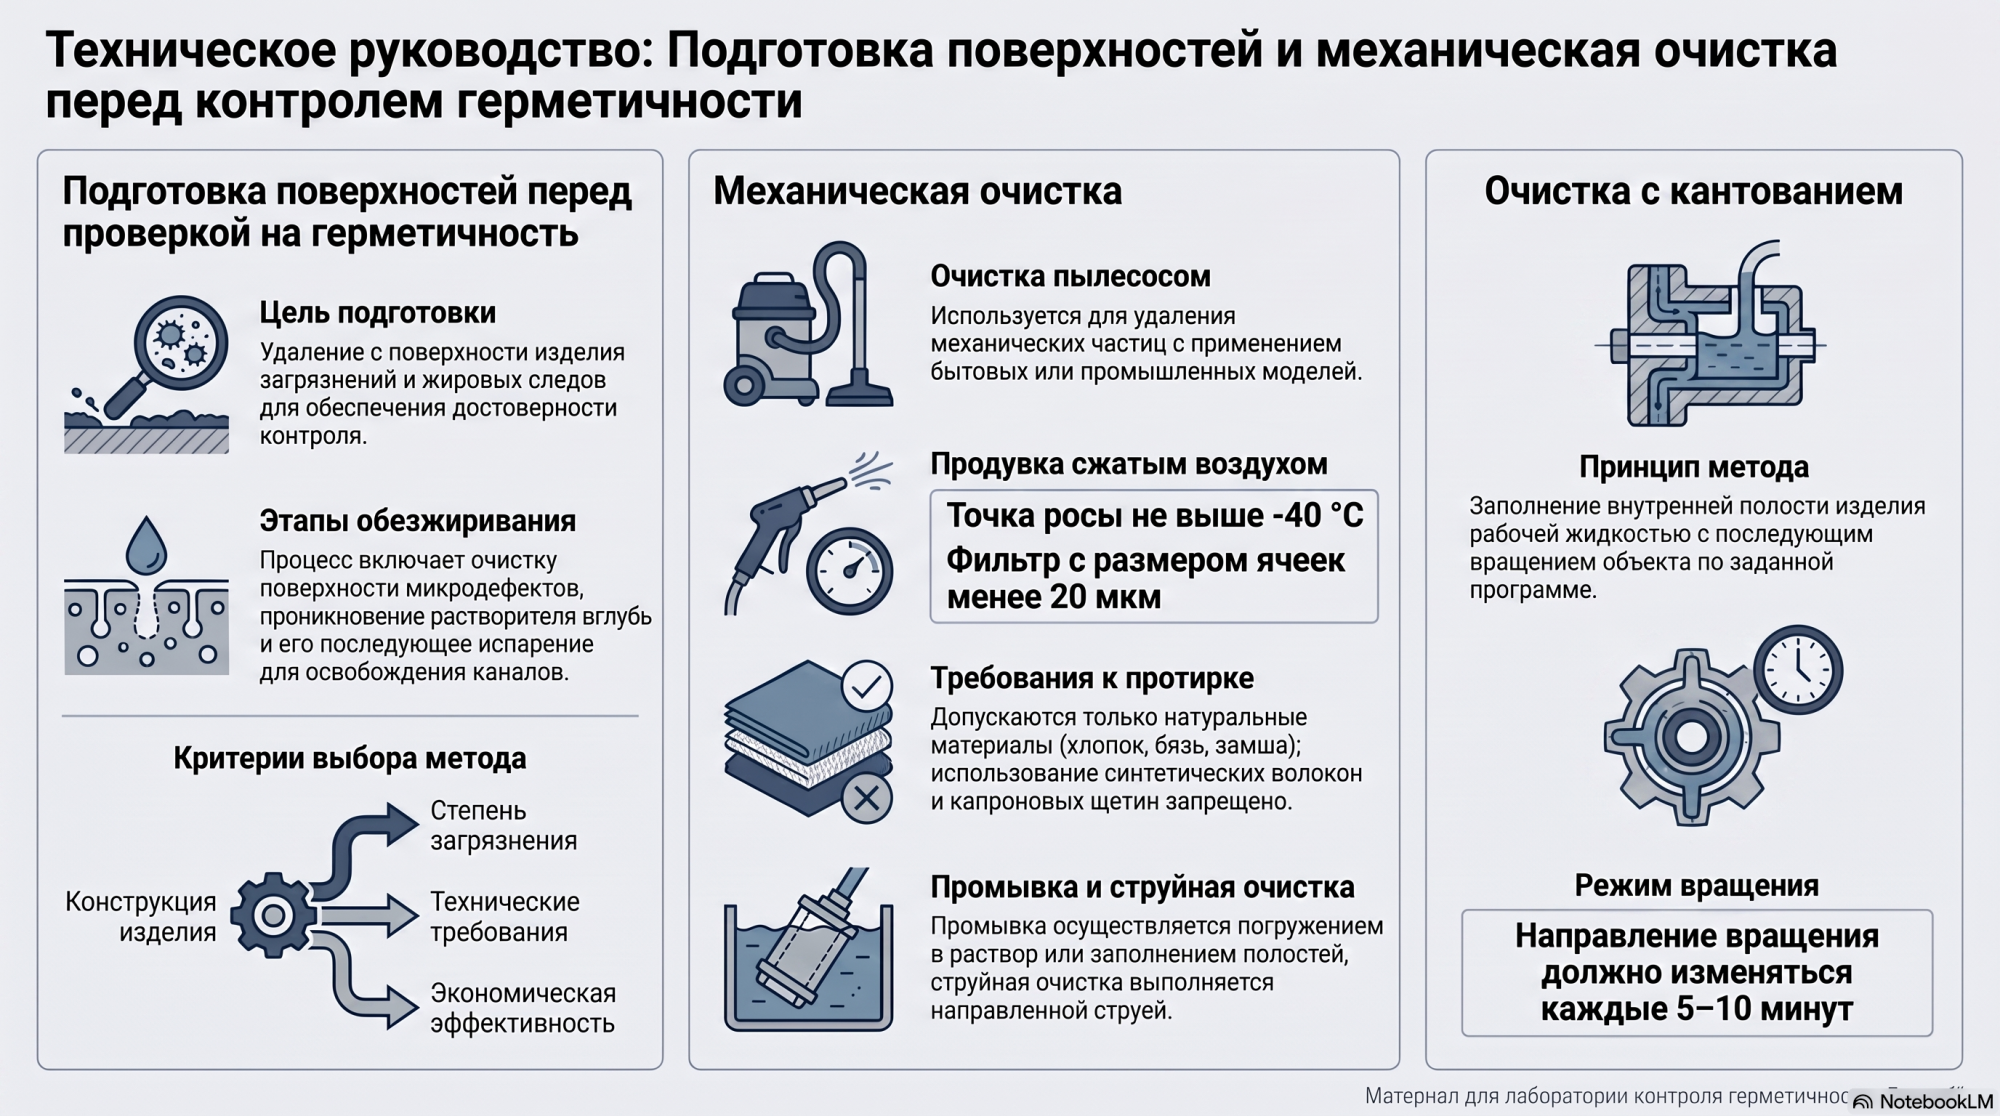
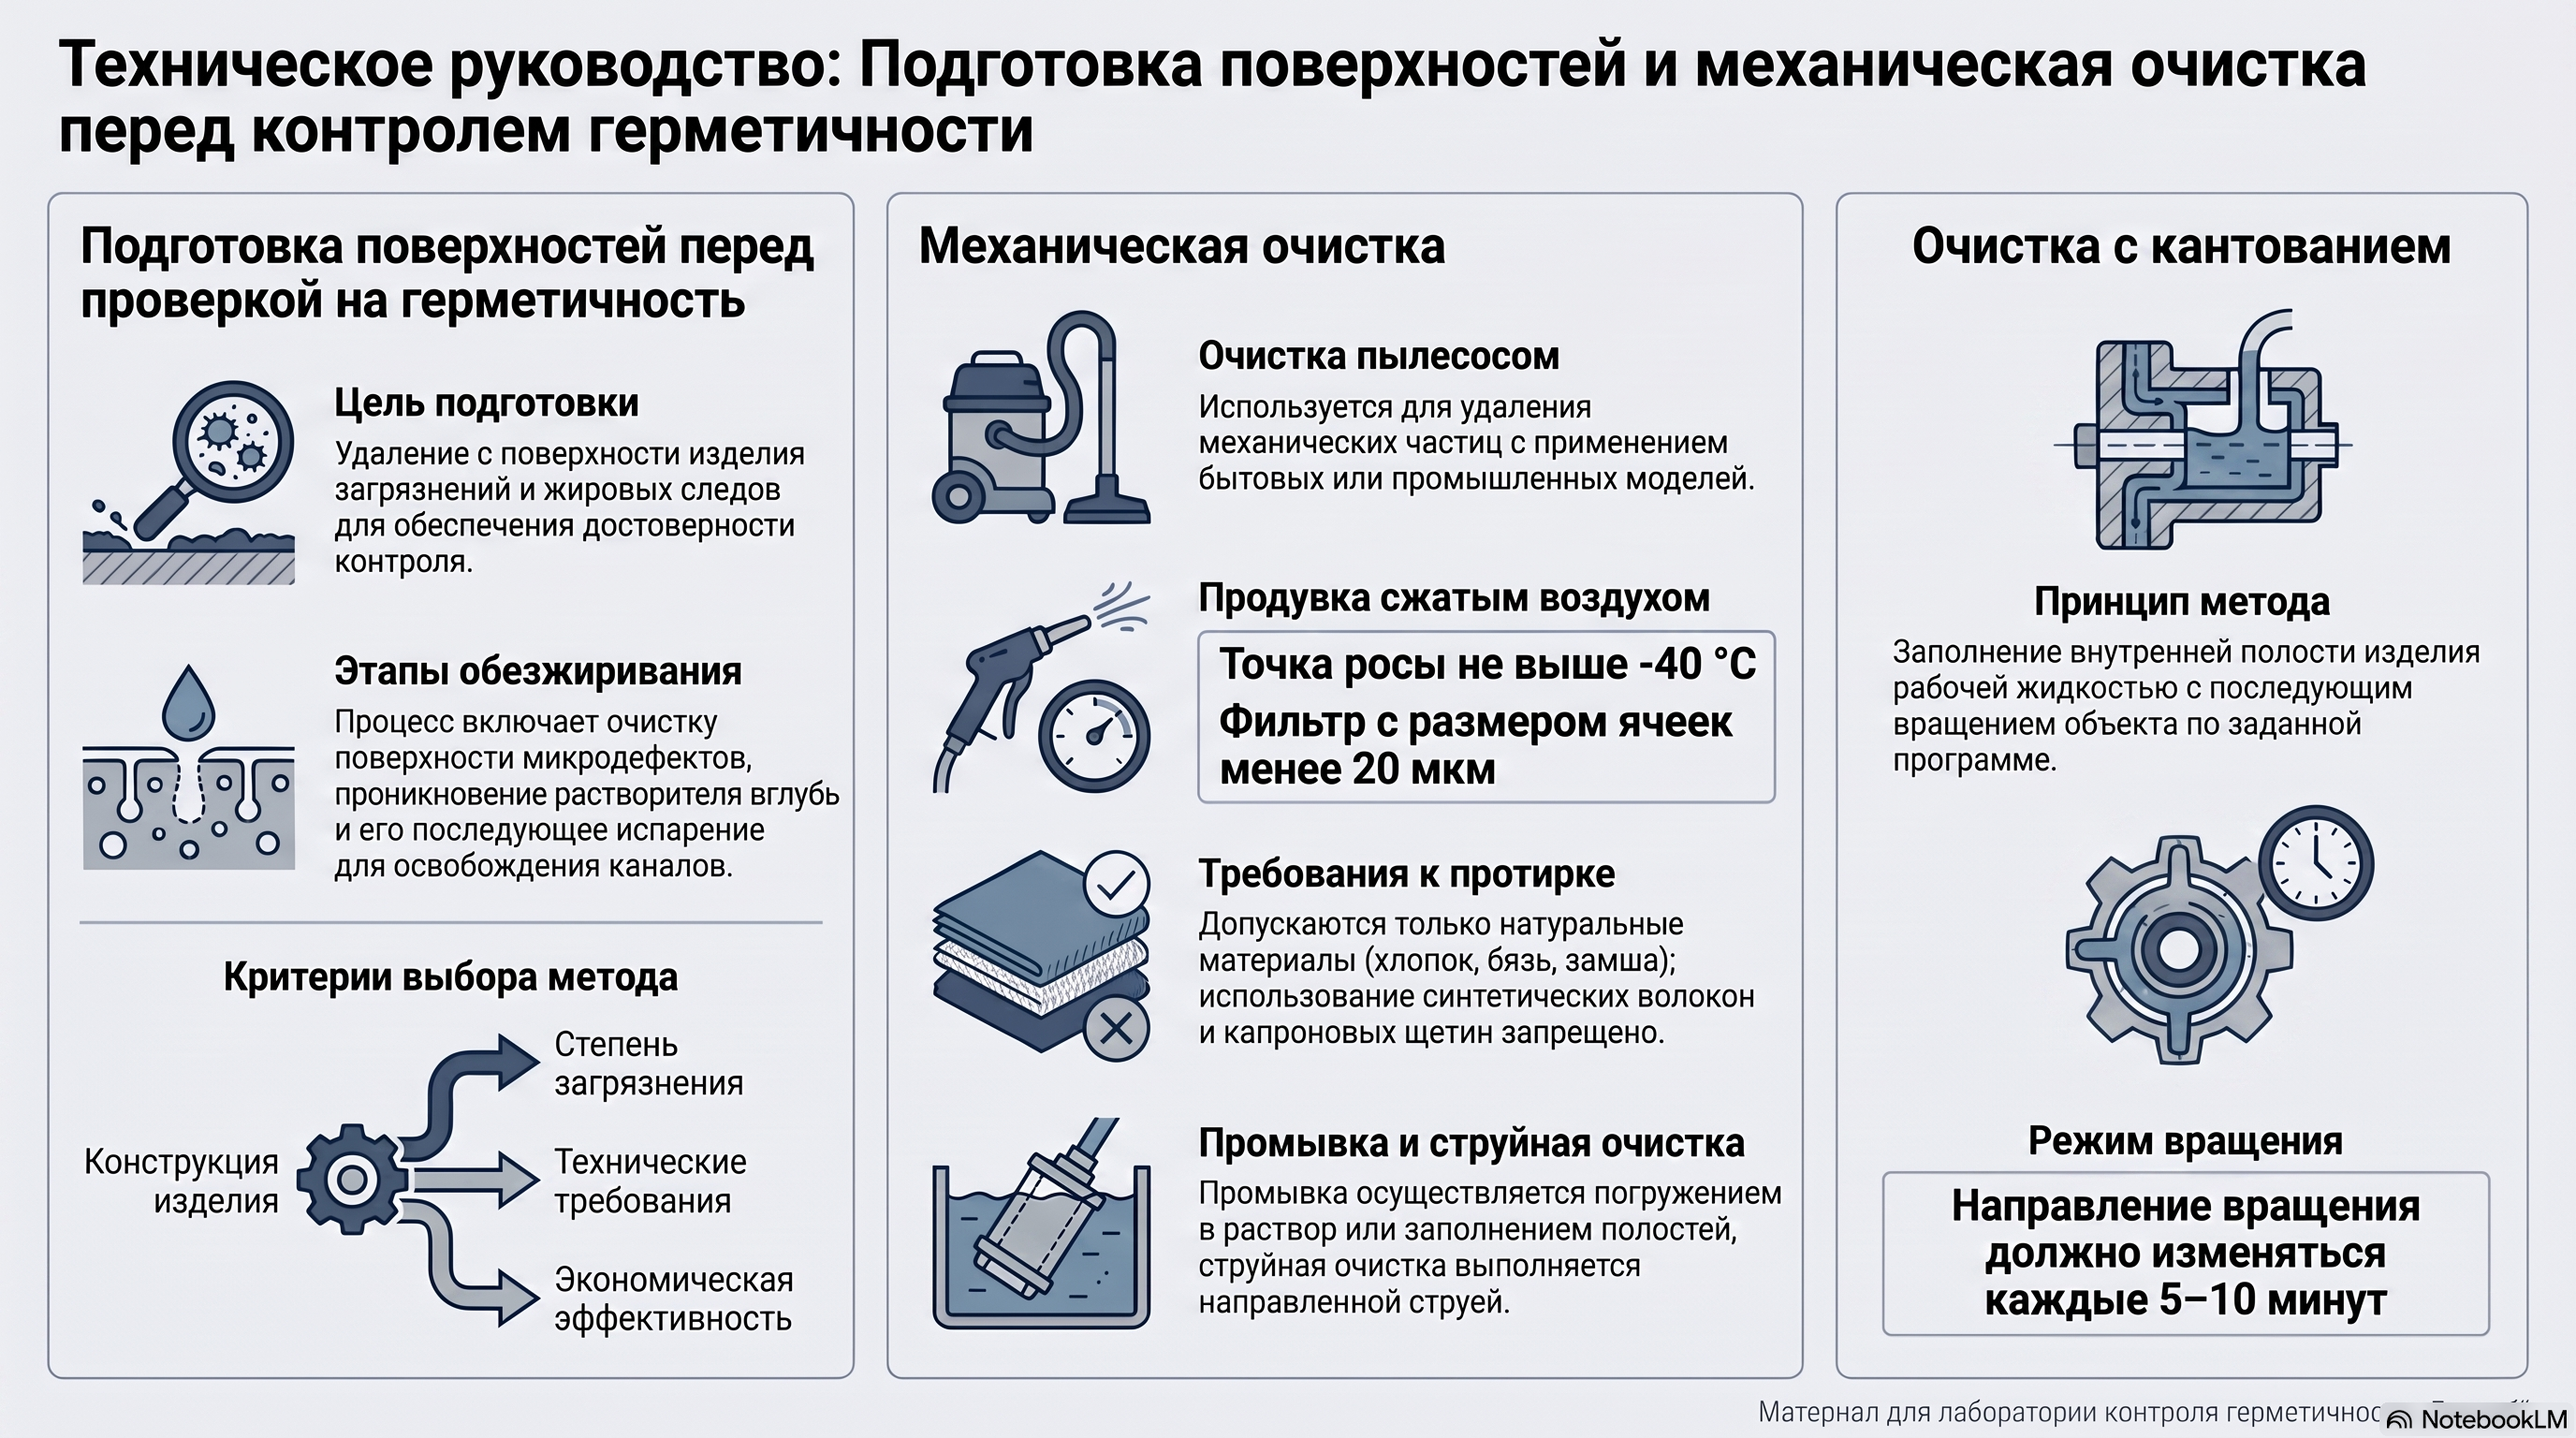
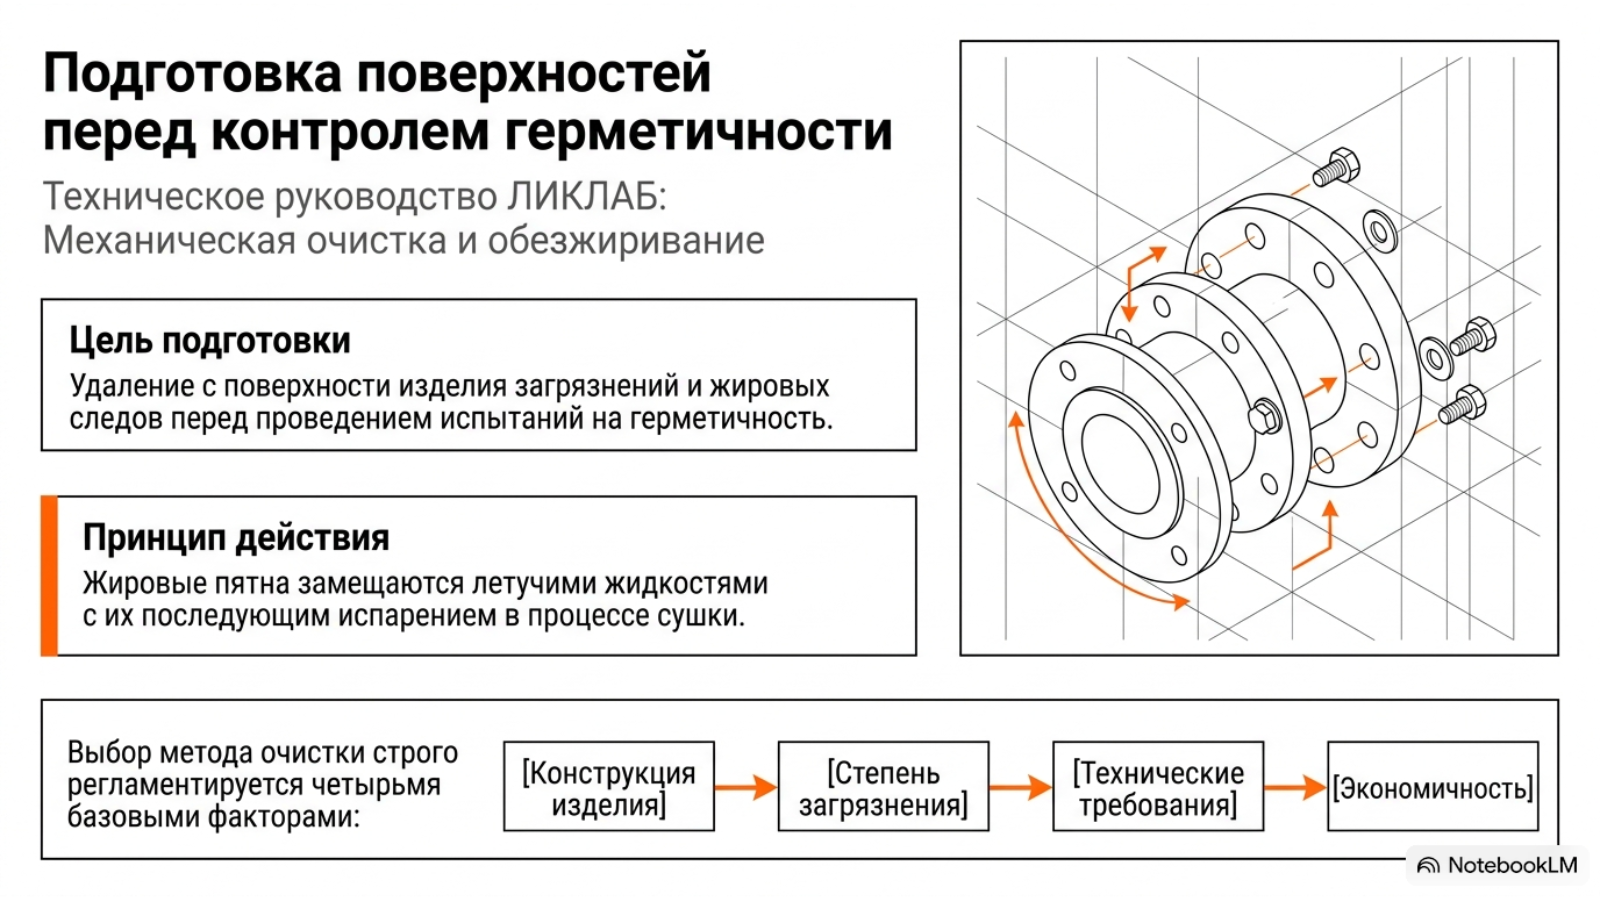
Перед проведением испытаний на герметичность необходимо удалить с поверхности изделия загрязнения и жировые следы. Это достигается с помощью механической очистки и обезжиривания, в ходе которого жировые пятна замещаются летучими жидкостями, а затем испаряются в процессе сушки.
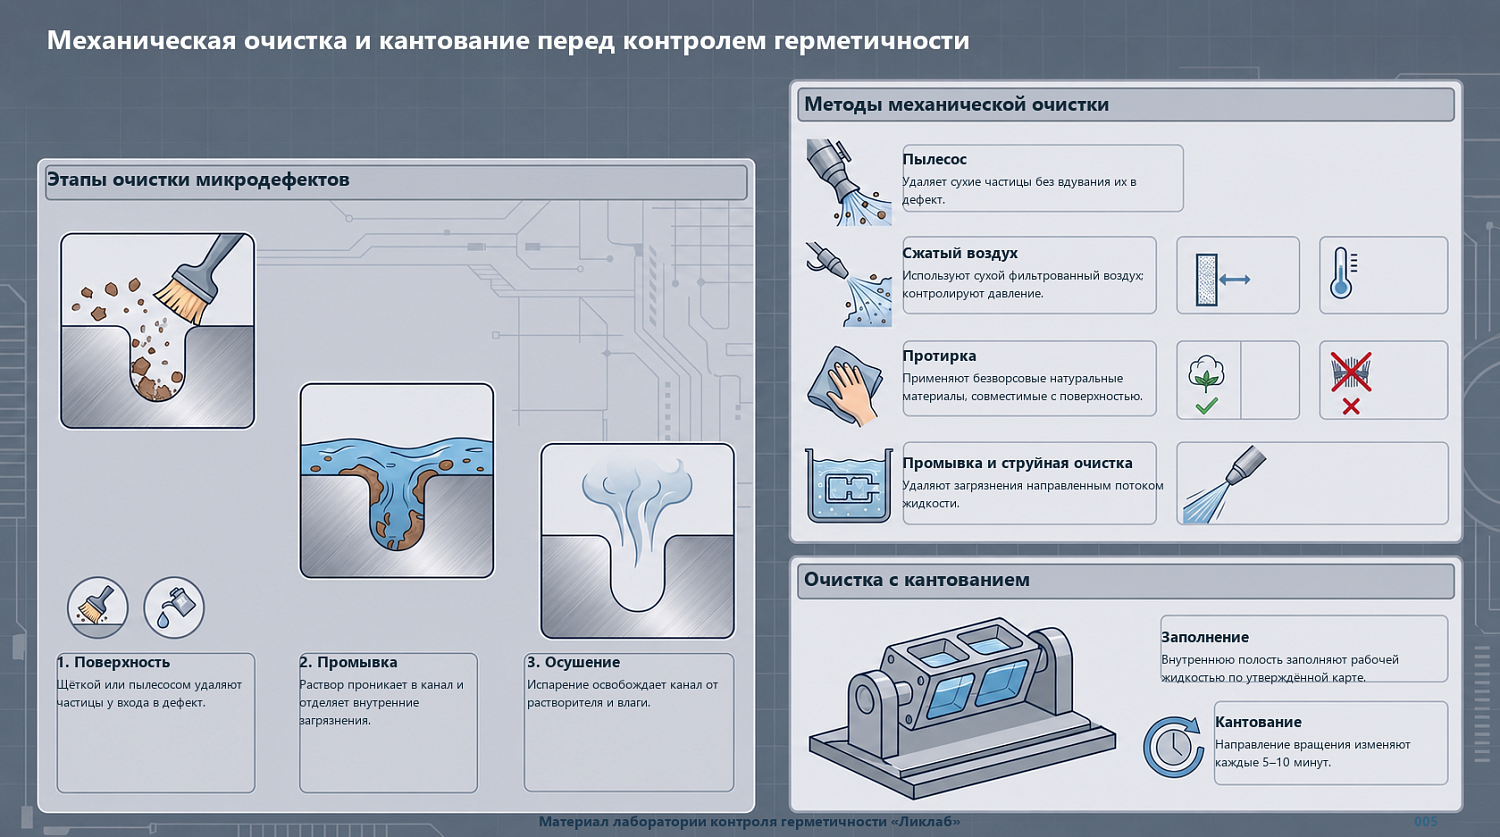
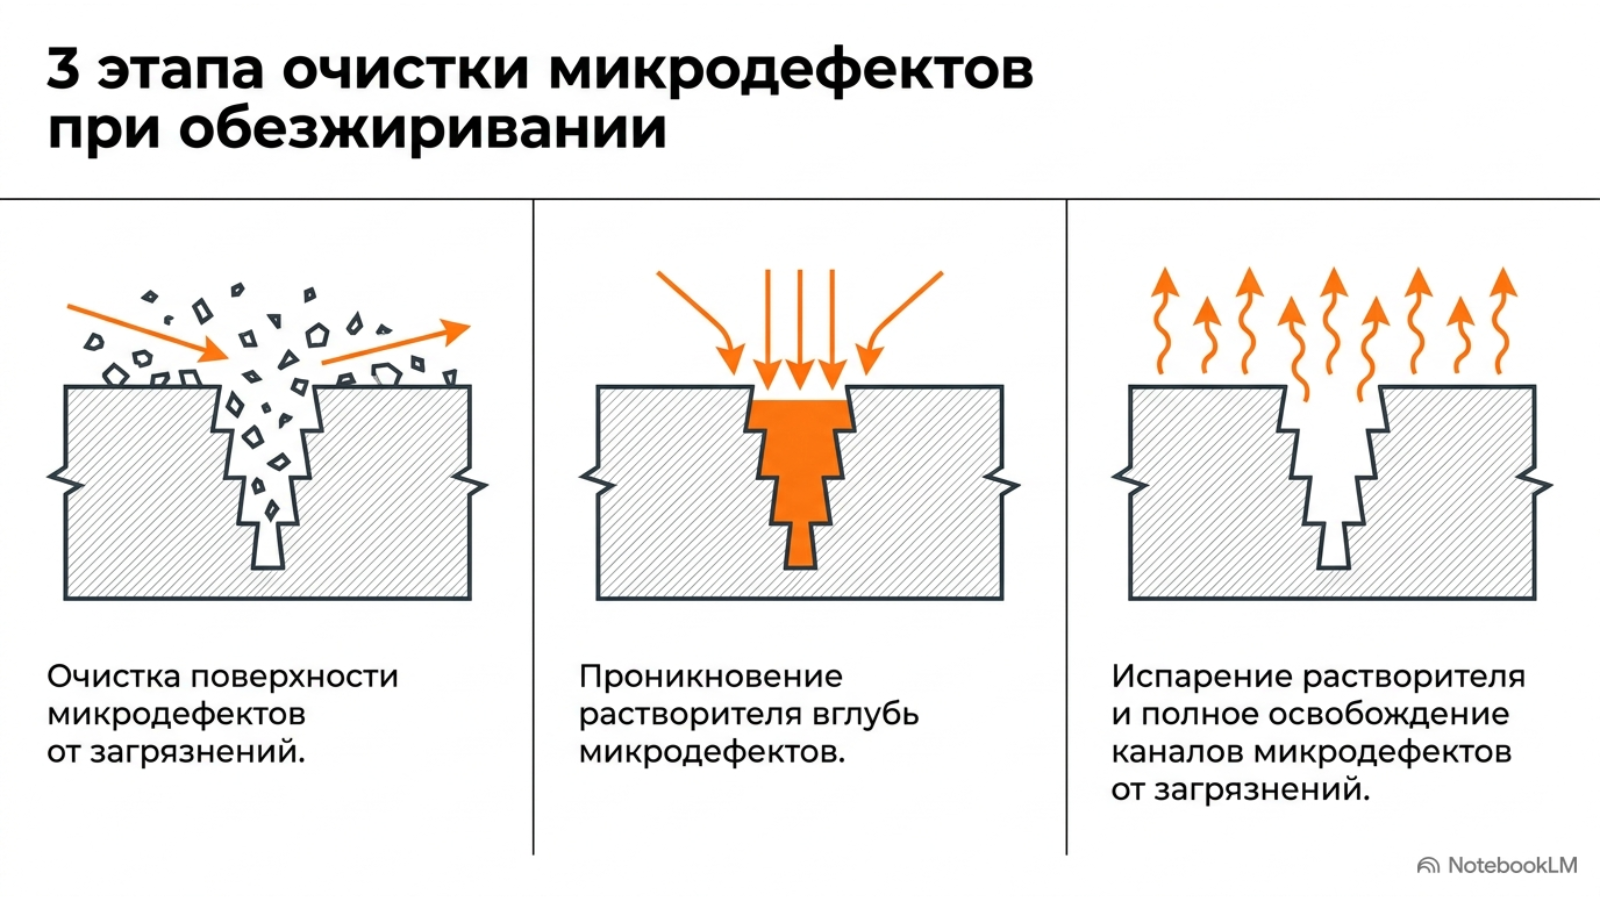
Процесс обезжиривания включает три этапа:
Очистка поверхности микродефектов от загрязнений.
Проникновение растворителя вглубь микродефектов.
Испарение растворителя и полное освобождение каналов микродефектов от загрязнений.
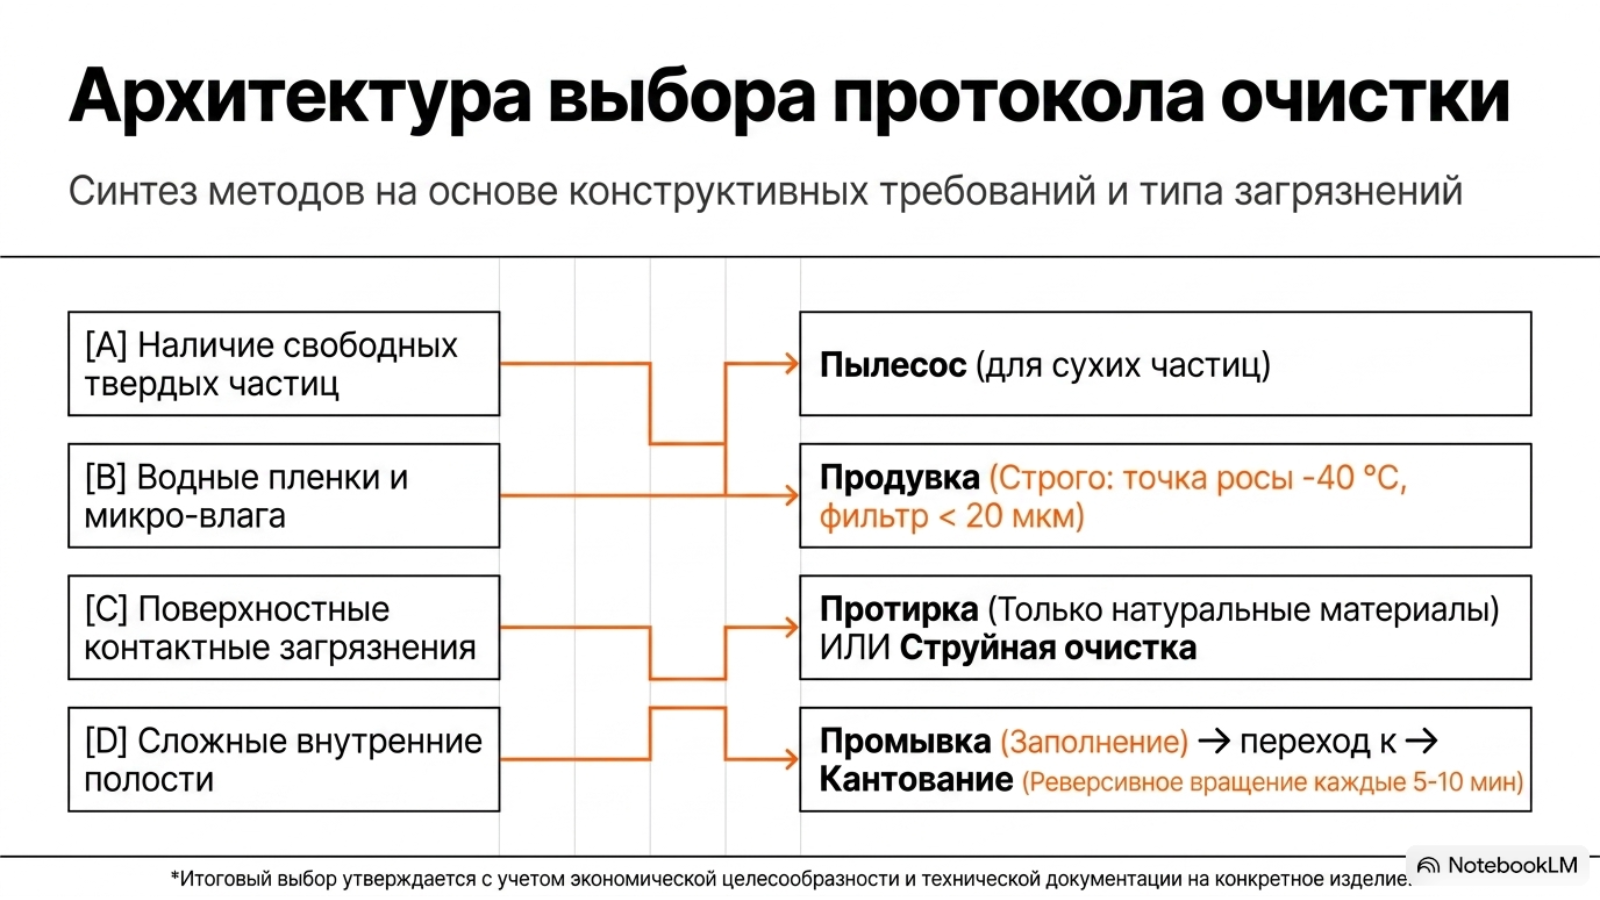
Метод очистки выбирается с учетом конструкции изделия, степени загрязнения, технических требований и экономической целесообразности.
Механическая очистка
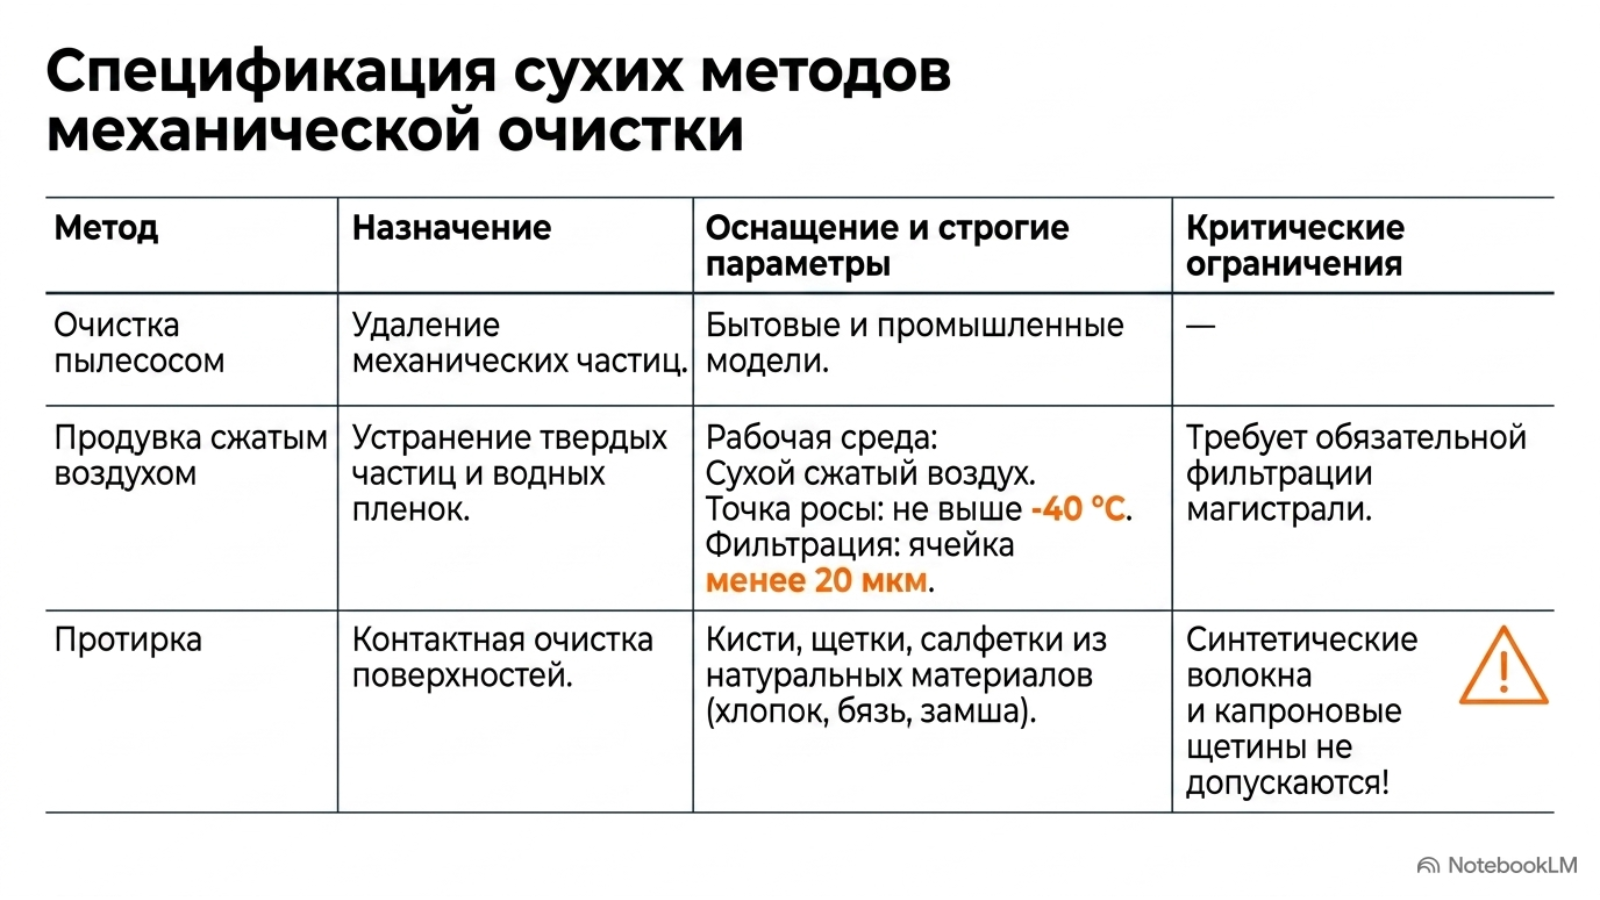
Очистка пылесосом – используется для удаления механических частиц. Применяются бытовые и промышленные модели пылесосов.
Продувка сжатым воздухом – устраняет твердые частицы и водные пленки. Используется сухой сжатый воздух с точкой росы не выше -40 °C, предварительно очищенный через фильтр (размер ячеек менее 20 мкм).
Протирка – выполняется кистями, щетками или салфетками из натуральных материалов (хлопок, бязь, замша). Синтетические волокна и капроновые щетины не допускаются.
Промывка – изделие погружается в водный раствор или его внутренние полости заполняются раствором для удаления загрязнений.
Струйная очистка – выполняется направленной струей воды для устранения загрязнений с поверхности.
Очистка с кантованием
Этот метод предполагает заполнение внутренней полости изделия рабочей жидкостью с последующим вращением объекта по заданной программе. Направление вращения изменяется каждые 5–10 минут.
Контроль готовности изделия после очистки
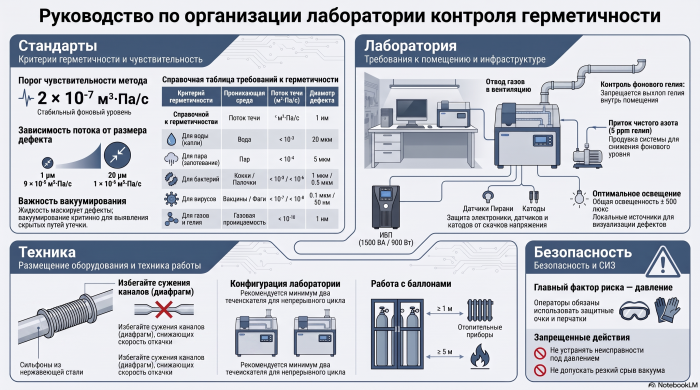
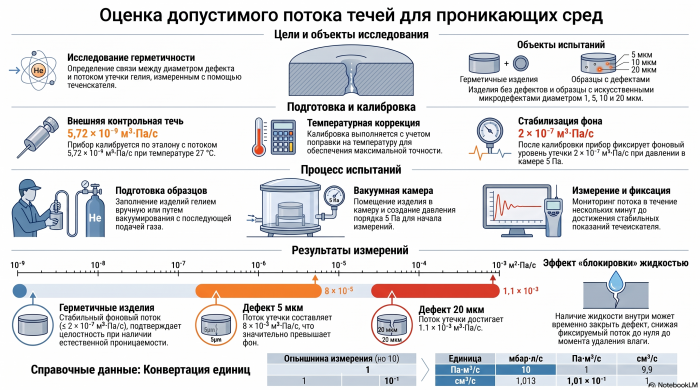
Подготовка поверхности должна открывать возможные каналы течи и одновременно не повреждать изделие. Остатки жидкости способны временно перекрывать дефект, а пары растворителя — увеличивать газовую нагрузку при откачке. Поэтому завершение мойки ещё не означает готовность к чувствительному гелиевому испытанию.
| Пункт | Что учитывать | Практическое значение |
|---|---|---|
| Частицы | Удалить стружку, пыль и остатки обработки. | Проверить полости и труднодоступные места. |
| Обезжиривание | Выбрать совместимое с материалом средство. | Не оставлять плёнку или осадок. |
| Кантование | Обеспечить безопасное положение изделия и слив жидкости. | Учитывать массу, центр тяжести и разрешённые точки крепления. |
| Сушка | Удалить влагу и растворитель из каналов и полостей. | Режим назначают с учётом покрытий и уплотнений. |
| Перед испытанием | Защитить чистые присоединения и проверить фон. | Исключить повторное загрязнение при сборке. |
Число циклов промывки, температура и длительность сушки зависят от конструкции. Для изделия с тупиковыми полостями особенно важна возможность удаления жидкости. Механическое воздействие не должно замазывать выход дефекта или менять состояние контролируемого соединения. После сборки оценивают откачку и устойчивость фона, затем выполняют проверку контрольным потоком. Если фон продолжает снижаться, увеличение выдержки может быть полезнее повторной подачи гелия. Последовательность очистки и испытания фиксируют в технологической документации, чтобы повторный контроль выполнялся в сопоставимом состоянии изделия.